Этот документ представляет собой существенную переработку «зеленой книги» ARM, «Вводное руководство по проектированию пластиковых деталей, изготовленных методом ротационного формования», впервые опубликованного в 1982 году. В подготовке первоначального издания участвовали несколько членов ARM; значительный вклад внёс Гленн Билл.
Пересмотренная версия была написана доктором Ником Хенвудом при участии Комитета по образованию ARM.
Публикация посвящена памяти Тома Вышински, который помогал в переработке руководства.
Данное руководство по проектированию отвечает на следующие четыре основных вопроса, а также на многие другие:
Что такое процесс ротационного формования?
Каковы его преимущества для пользователей?
Как проектировать детали, изготовленные методом ротационного формования?
Какие пластмассы можно формовать?
Это руководство будет полезно как для проектировщиков, так и для специалистов по техническим характеристикам и покупателей деталей, изготовленных методом ротационного формования. Следующие разделы помогут лучше понять ротационное формование, его возможности для инженера-конструктора, уникальные возможности процесса и необходимые исходные данные для успешного проектирования деталей.
Несколько слов о представленной информации
Информация, представленная в этом буклете, собрана из многих источников, которые считаются надежными, и предоставлена добросовестно; однако никаких гарантий, явных или подразумеваемых, относительно ее точности, адекватности, достоверности, надежности или полноты не предоставляется. ARM не несет ответственности за любые убытки или ущерб, понесенные в результате использования любой информации, содержащейся в данном документе. Окончательное определение пригодности любой информации для предполагаемого использования в конкретном применении остается исключительной ответственностью пользователя.
Ротационное формование, или ротоформование, — это технология обработки пластмасс, идеально подходящая для производства относительно больших, полых, бесшовных деталей.
Процесс ротационного формования существует с начала 1930-х годов. Внедрение полиэтиленовых порошков в конце 1950-х годов обеспечило промышленность материалом, идеально подходящим для этого процесса. С тех пор рынки ротационного формования выросли во всем мире темпами, которые часто опережают общий экономический рост, характерный для страны, где оно применяется.
Конструкторы пластиковых деталей обращаются к ротационному формованию по ряду причин.
Процесс осуществляется при нормальном атмосферном давлении, что означает, что формы для ротационного формования могут быть изготовлены с относительно тонкими стенками. Это означает, что затраты на производство ротационных форм, как правило, ниже, чем для альтернативных процессов (например, литья под давлением и выдувного формования), где требуется устойчивость к более высоким рабочим давлениям. Таким образом, первоначальные инвестиционные затраты, необходимые для создания формы и начала производства деталей, относительно невелики, что во многих случаях делает продукт жизнеспособным для вывода на рынок.
Существует множество других преимуществ процесса ротационного формования, но относительно низкая стоимость форм является главным фактором, определяющим динамику и высокий темп роста этого процесса. В этом же аспекте ротационные формы могут быть изготовлены относительно быстро, поэтому продукция может производиться с короткими сроками разработки.
Низкое давление обработки имеет дополнительное преимущество, заключающееся в производстве деталей, которые относительно свободны от остаточных напряжений по сравнению с процессами высокого давления. Это преимущество особенно важно при рассмотрении крупных, несущих нагрузку деталей в тех случаях, когда остаточное напряжение может создать возможность длительного выхода детали из строя.
Ротационное формование может использоваться для производства мелких деталей, как и другие процессы. Однако для более крупных деталей ротационное формование часто может быть единственным путем к массовому производству. Изделия емкостью до 30 000 галлонов изготавливаются методом ротационного формования как цельные детали.
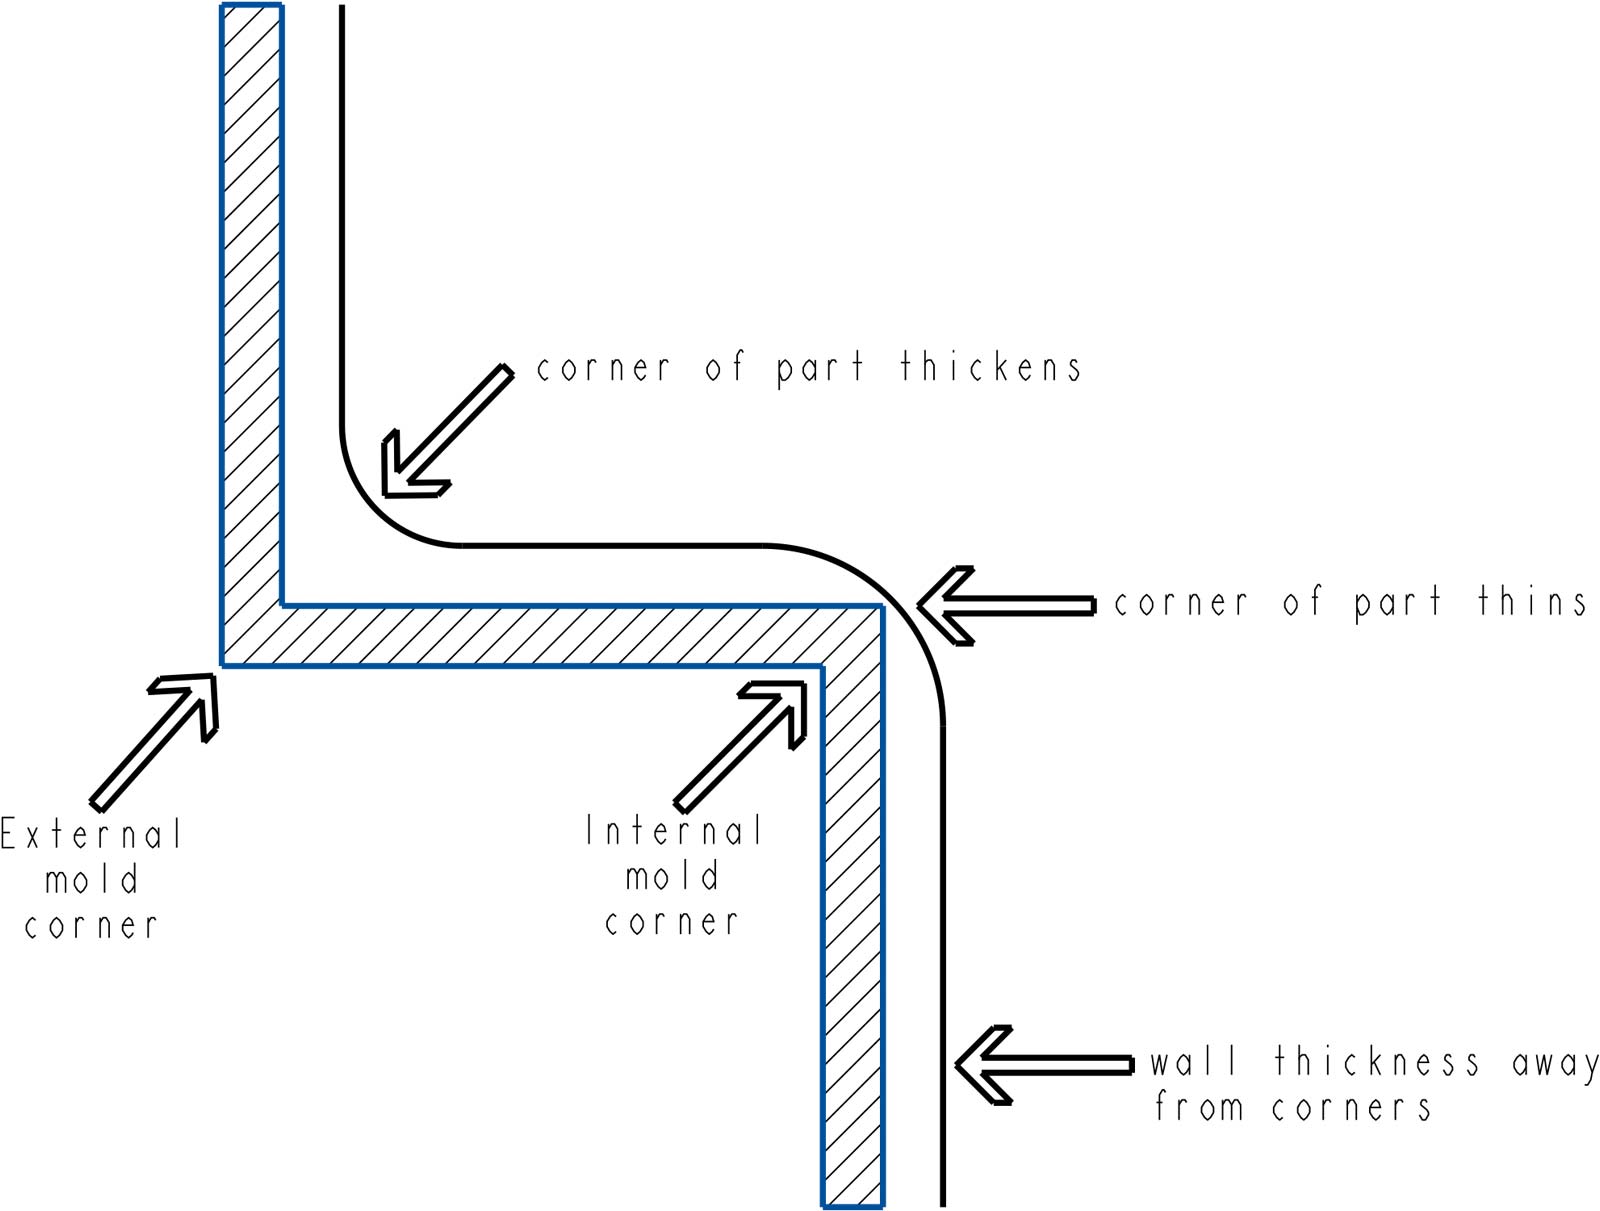
Детали, полученные ротационным формованием, имеют тенденцию иметь увеличенную толщину стенок на внешних углах, что является явным преимуществом по сравнению с выдувным формованием и термоформованием; в этих конкурентных процессах существует тенденция к истончению внешних угловых секций. Если эти тонкие области подвергаются сильному напряжению, они могут выступать в роли слабых мест конструкции. Преимущество более толстых углов дает особое преимущество при изготовлении деталей большего размера.
В качестве сопутствующего преимущества можно манипулировать переменными процесса, чтобы гарантировать, что некоторые области детали, полученной ротационным формованием, будут толще, чем другие. Например, в вертикальном сосуде для хранения жидкостей толщину стенок можно увеличить в нижних участках детали, где ожидается большее гидростатическое давление.
Неудивительно, что изготовление форм сложной формы обходится дороже, чем изготовление форм простой формы. Однако как только форма будет доступна, дополнительные затраты, связанные с сложностью, будут ограничены. На практике практически нет ограничений на сложность формы детали, полученной ротационным формованием. Это может представлять для дизайнера значительную эстетическую привлекательность, но имеет и практические последствия. Существует множество примеров, когда ряд отдельных компонентов были объединены в единую форму, полученную ротационным формованием, что позволило сэкономить затраты на сборку и повысить качество и согласованность деталей.
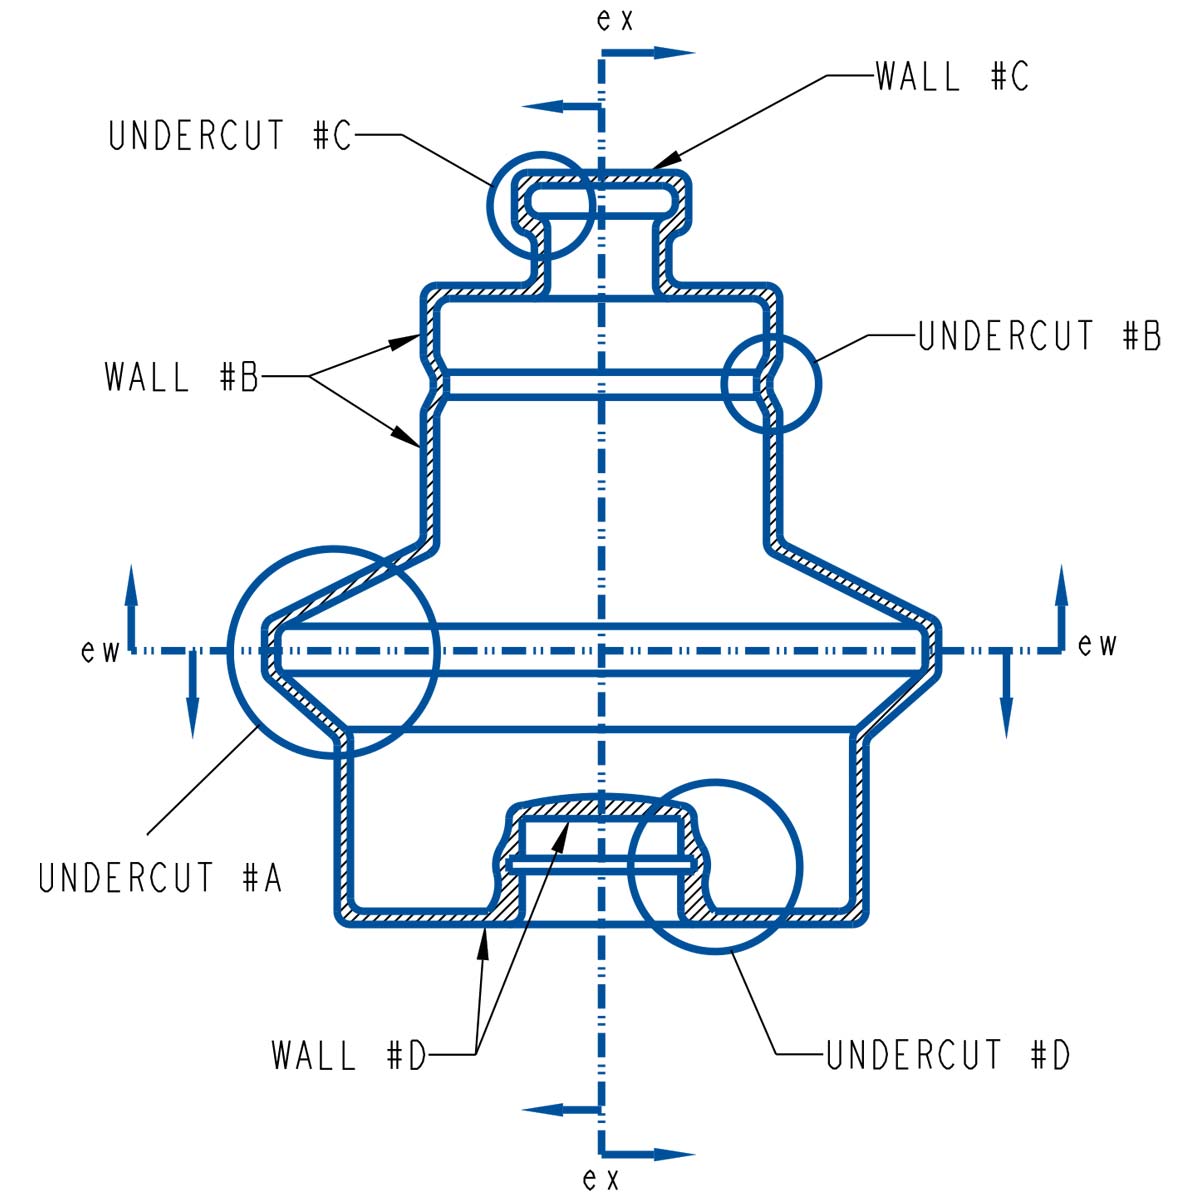
Многие детали отливаются с небольшим углом наклона или без него. Из некоторых распространенных материалов, полученных ротационным формованием, можно изготавливать детали с поднутрениями.
Эстетические и эксплуатационные характеристики могут быть легко включены в изделия, полученные ротационным формованием.
Базовый пластиковый материал может быть окрашен различными методами, включая сухое смешивание пигмента с натуральным порошком и полное смешивание. Кроме того, можно использовать специальные эстетические эффекты, в том числе эффект камня, перламутровый блеск и терракотовый эффект.
Доступен широкий выбор вариантов обработки поверхности деталей в зависимости от конструкции формы. Это может включать в себя текстуры с высоким глянцем, пескоструйной обработкой и дробеструйной обработкой. Также доступны более сложные текстурные эффекты, такие как текстура древесины. Тип фактуры может быть разным на разных участках детали.
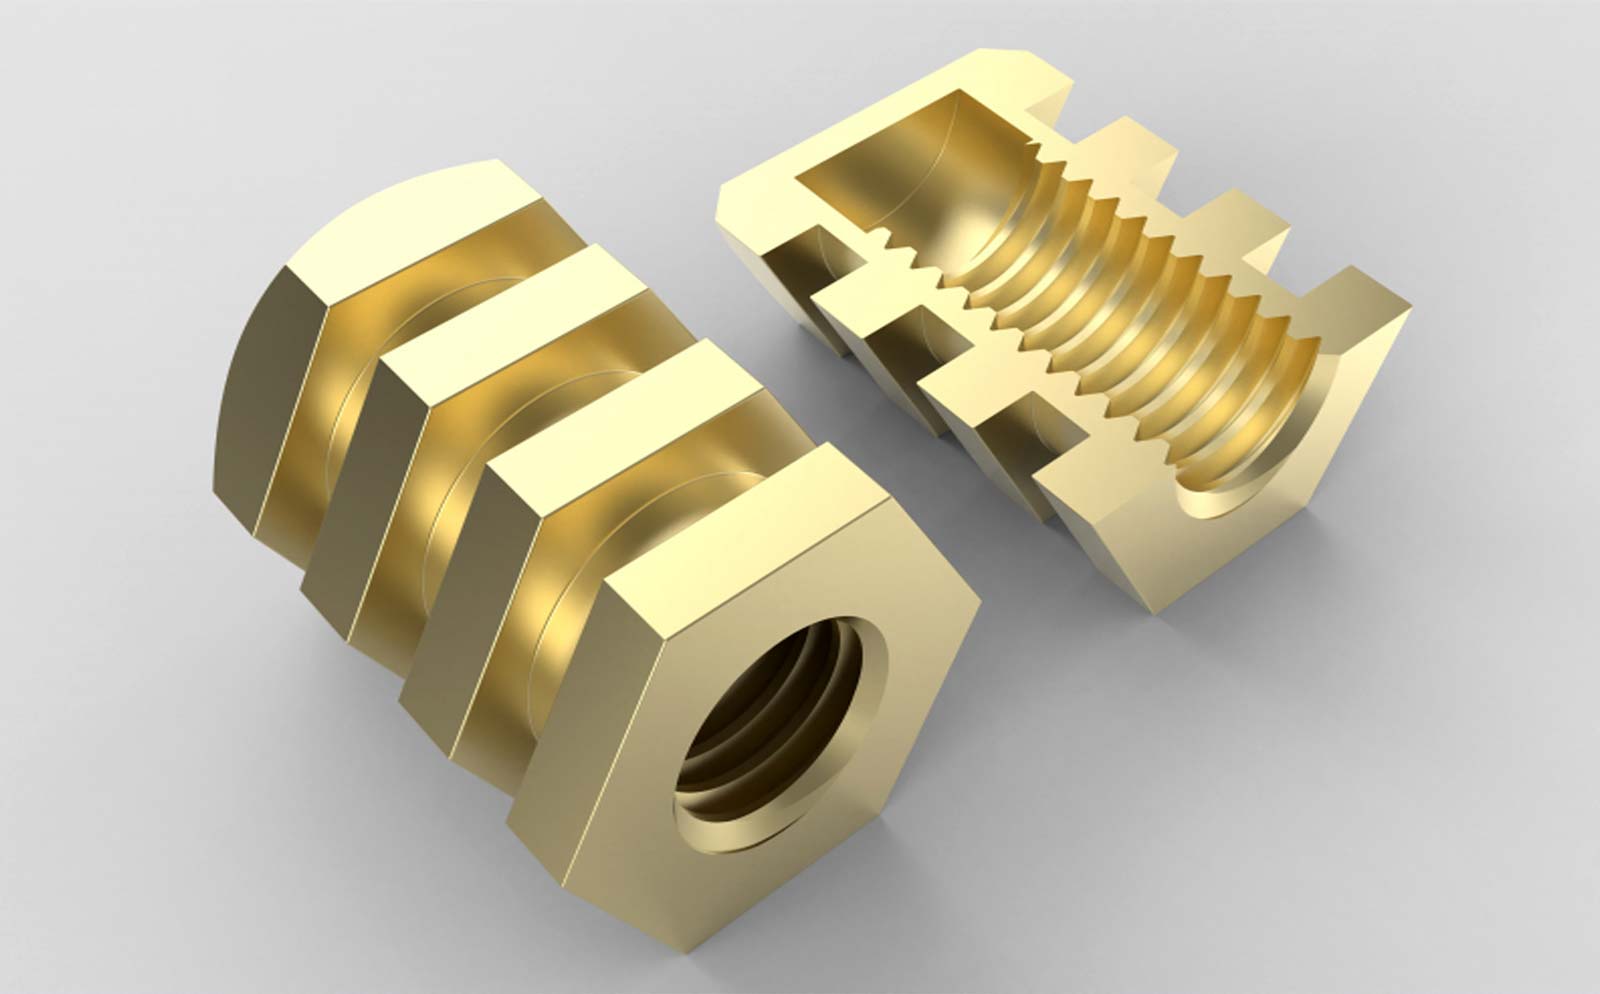
Металлические вставки можно стратегически прикрепить к форме перед формованием. В процессе ротационного формования вставка будет заключена в пластик и, таким образом, будет отлита в корпус детали. Таким образом, могут быть предусмотрены надежные резьбовые втулки для крепления вспомогательных элементов.
Цельноформованная резьба возможна для деталей, формованных методом ротационного формования, которые могут быть спроектированы для размещения таких изделий после формования, как колпачки, трубные соединители и затворы.
Фитинги для сварки трением при вращении, например трубные соединители и заготовки отверстий, можно присоединять к изделию после формования. Это расширяет возможности проектирования: например, стандартный бак легко модифицировать, предусмотрев различные точки подключения в требуемых местах.
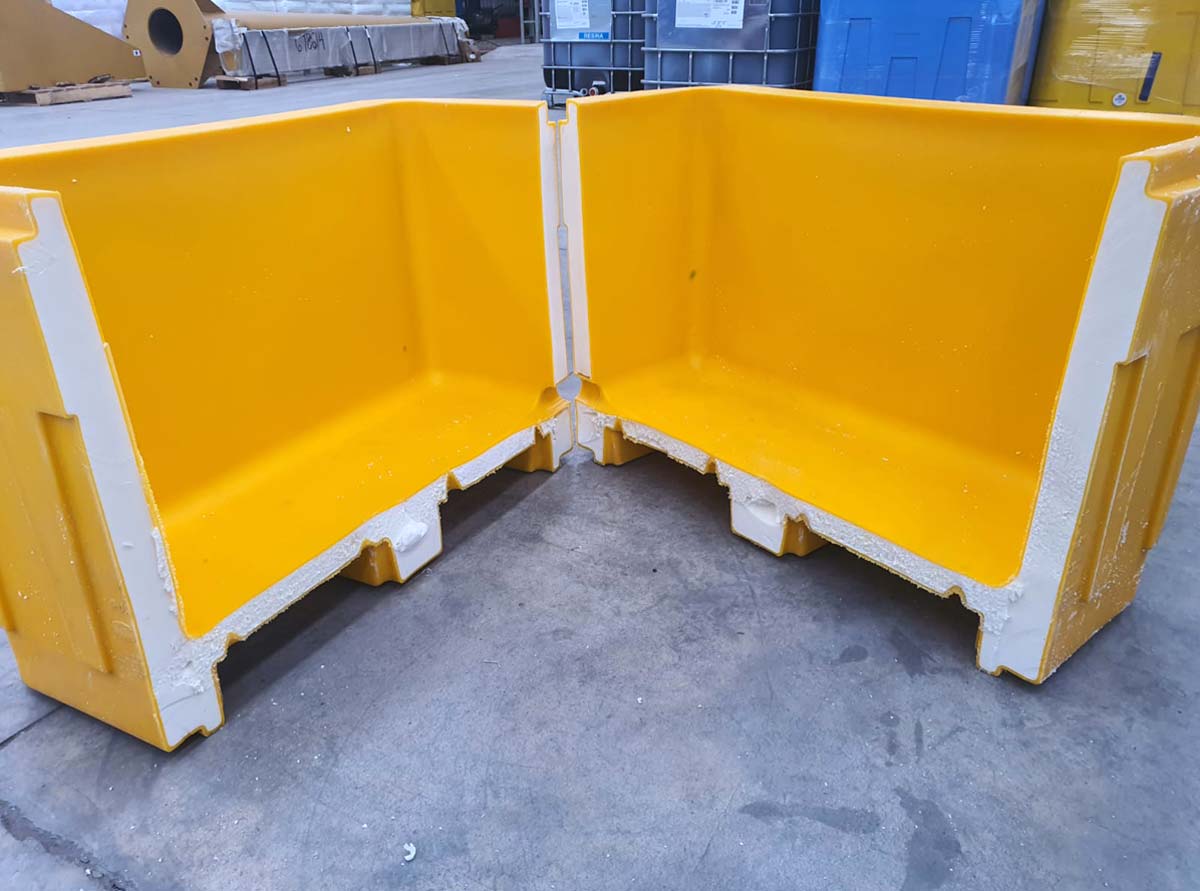
Реверсивные детали с близко расположенными двойными стенками представляют собой часто используемую концепцию конструкции, которая создает внутреннюю полость, заполняемую пеной, после формования. Этот метод обычно используется для придания продуктам, полученным ротационным формованием, тепло- и звукоизоляционных свойств или для повышения плавучих характеристик морских устройств, таких как маркерные буи.
Сырьевые пластмассовые материалы (также известные как полимеры), которые используются при ротационном формовании, описаны в следующем разделе настоящего Руководства по проектированию. На этом этапе следует отметить, что диапазон пластмасс, подходящих для этого процесса, относительно ограничен и что преобладает один тип полимера - полиэтилен.
Путем модификации процесса можно формовать детали, имеющие многослойную или «сэндвич-структуру». Это можно рассматривать по разным причинам. Толстую, относительно легкую конструкцию можно создать, используя сэндвич-структуру из твердой пластиковой внешней и внутренней обшивки с промежуточным слоем из пенопласта низкой плотности. Эту технику часто используют при изготовлении корпусов больших каноэ или лодок, а также для резервуаров для хранения воды. Также возможно сделать многослойную деталь из двух разных пластиков; примером могут служить контейнеры для бензина, в которых включение слоя пластика с низкой проницаемостью (например, нейлона) дополняет структурную целостность полиэтиленового бака.
Время производственного цикла деталей, полученных ротационным формованием, имеет тенденцию быть продолжительным по сравнению со многими другими процессами обработки пластмасс. Это приводит к тому, что ротационное формование становится предпочтительным методом производства при малых и средних объемах производства. Если требуются большие объемы производства, этого можно достичь, используя несколько форм. Для справки: типичная форма среднего размера будет производить примерно 5–10 000 деталей в год при круглосуточной работе. Были случаи, когда продукция начинала свою производственную жизнь с деталей, полученных ротационным формованием, и требуемые количества росли до такой степени, что их переводили на выдувное формование, что является значительно более капиталоемким процессом. Однако на самом деле такие случаи относительно редки; Если дизайнер полностью использовал преимущества ротационного формования в исходном процессе разработки продукта, может быть сложно перейти к более ограничительным альтернативным процессам.
Некоторые примеры современных изделий, полученных ротационным формованием, показаны на внутренних обложках настоящего Руководства по проектированию. Процесс ротационного формования идеально подходит в качестве метода производства для многих различных сегментов продукции/рынка.
Ротационное формование хорошо известно благодаря своей способности производить резервуары всех типов. В развивающихся странах производство резервуаров для хранения воды и другой основной продукции, связанной с инфраструктурой, часто является доминирующим явлением. Хотя некоторые другие продукты изготавливаются ротационным формованием, ассортимент может быть ограничен. На более развитых рынках ассортимент продукции, производимой методом ротационного формования, может быть обширным. На некоторых промышленных рынках доминирующее влияние могут оказывать требования определенного сектора (например, автомобилестроения) или даже очень крупного OEM (производителя оригинального оборудования).
Резервуары для хранения многих других типов текучих сред также очень распространены. Относительно высокая химическая стабильность полиэтилена делает емкости для химикатов, бочки и другие изделия, изготовленные ротационным формованием, популярным выбором. Топливные баки, изготовленные методом ротационного формования, также являются обычным явлением для некоторых транспортных средств и устройств; полиэтилен имеет приемлемые характеристики проникновения для дизельного топлива, но для удержания бензина может потребоваться использование барьерного слоя.
Многие изделия, связанные с погрузочно-разгрузочными работами, изготавливаются ротационным формованием; ящики, контейнеры, IBC (промежуточные контейнеры для массовых грузов) и бочки — все это распространенные продукты.
Для сферы отдыха методом ротационного формования изготавливают лодки, кабины грузовиков, мотоциклетные щитки, корпуса фильтров бассейнов, доски для сёрфинга и разнообразные мячи. Распространены игрушки для катания, например лошадки и кузова игрушечных автомобилей. Также изготавливают игровые конструкции для лазания, перелезания, пролезания и спуска с горки.
В торговых точках/рекламной индустрии используется ротационное формование для производства широкого спектра вывесок, манекенов и других типов рекламных устройств, которые одновременно демонстрируют и хранят продукцию.
Устройства безопасности, такие как поплавки и буи маркеров, дорожные барьеры безопасности и дорожные указатели, часто представляют собой изделия, полученные ротационным формованием.
В промышленной области детали, полученные ротационным формованием, находят применение в качестве корпусов приборов, кейсов для переноски, тележек для приборов, осветительных приборов и бензобаков для всех видов транспортных средств и машин.
Товары для дома, такие как цветочные горшки, сервировочные подносы и тележки, перегородки, контейнеры для мусора и столы для пикника, изготавливаются методом ротационного формования.
Детали, полученные ротационным формованием, используются в области здравоохранения и науки, например, в качестве корпусов инструментов, футляров для переноски, стоматологических кресел, больничных тележек и других типов мебели.
Вся «зеленая» революция привела к появлению нового ассортимента изделий, полученных ротационным формованием, для переработки, сбора и сортировки мусора, а также устройств для компостирования. В лопасти некоторых ветряных турбин даже встроены балансировочные баки, изготовленные методом ротационного формования.
При ротационном формовании предварительно отмеренная масса пластика, обычно в виде порошка, помещается в полость формы, которую затем закрывают. Вес необходимого материала определяется необходимой толщиной стены. В случае некоторых специальных пластиков (например, поливинилхлорида и полиуретана) материал подается в форму в жидком виде.
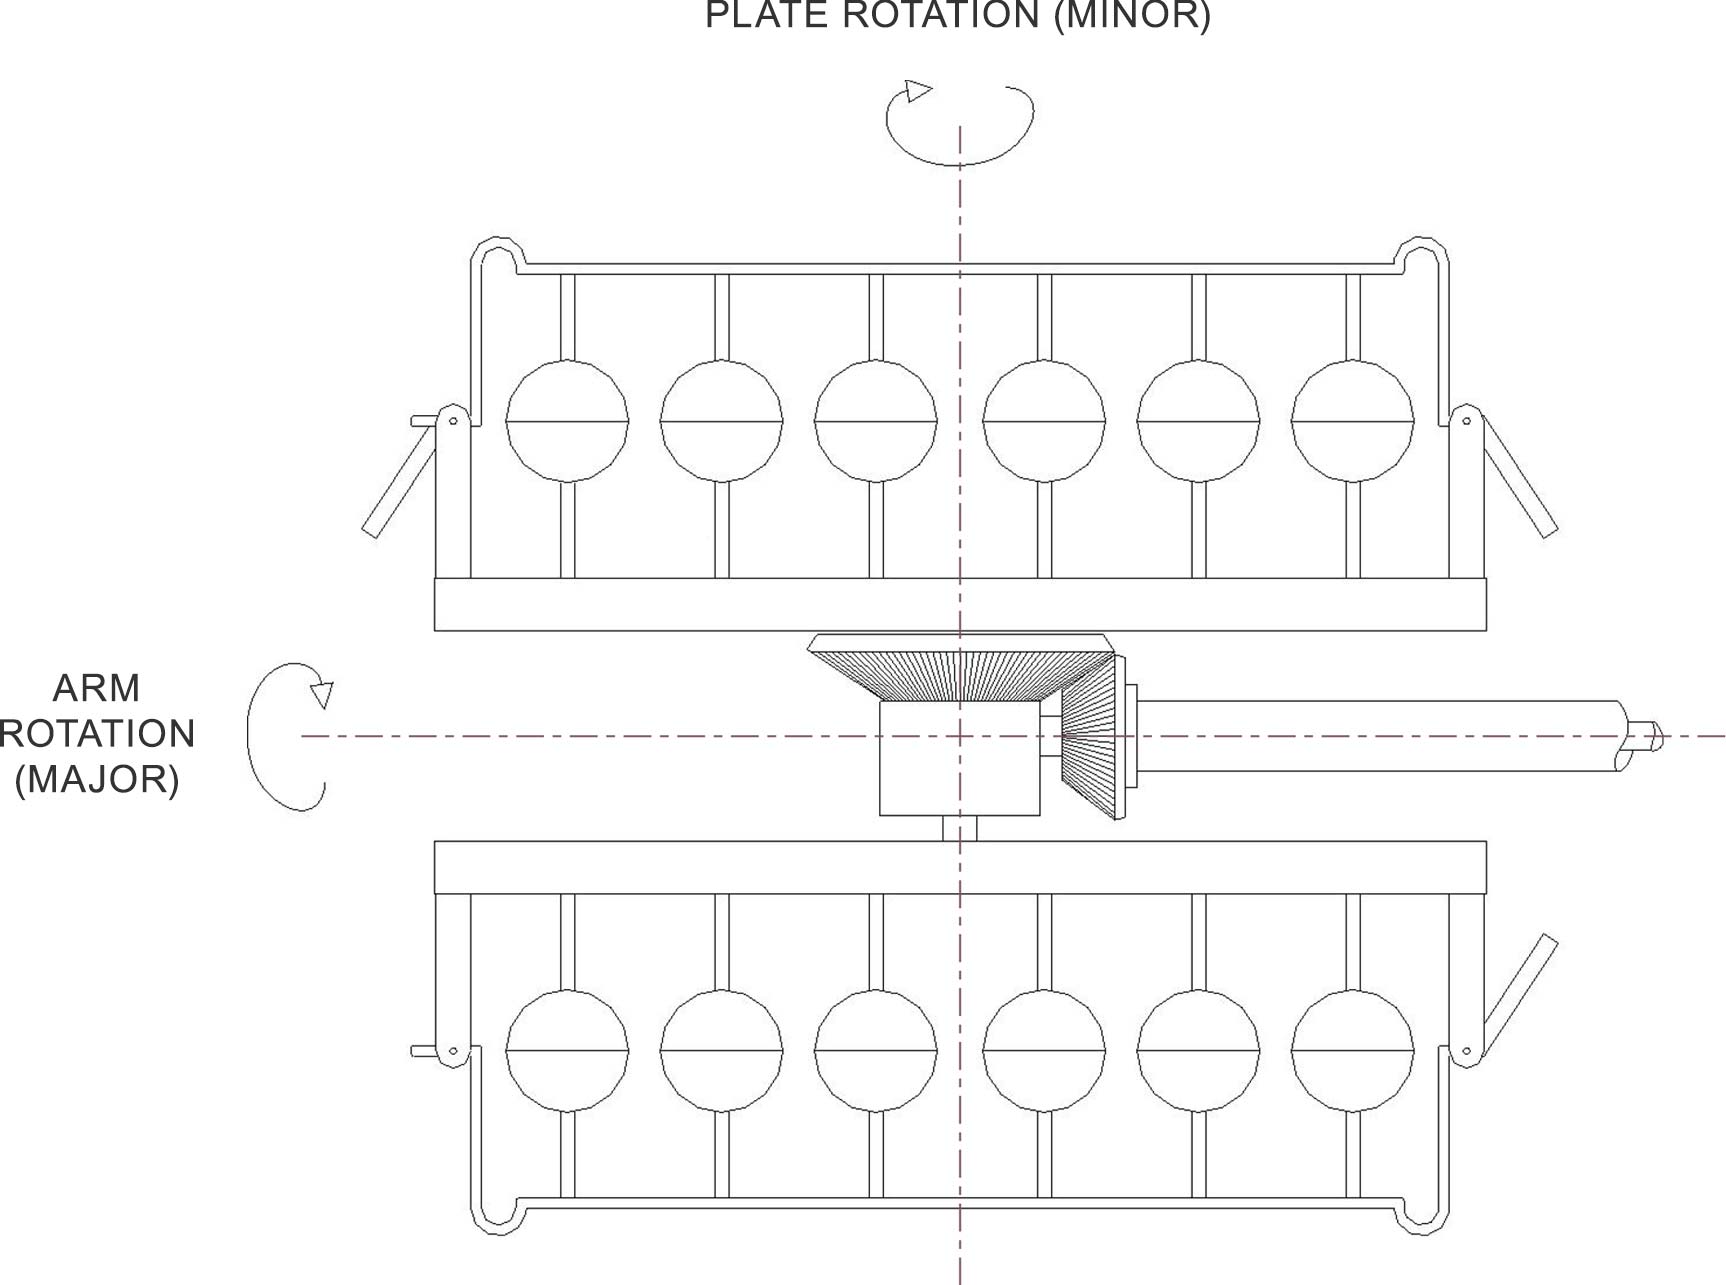
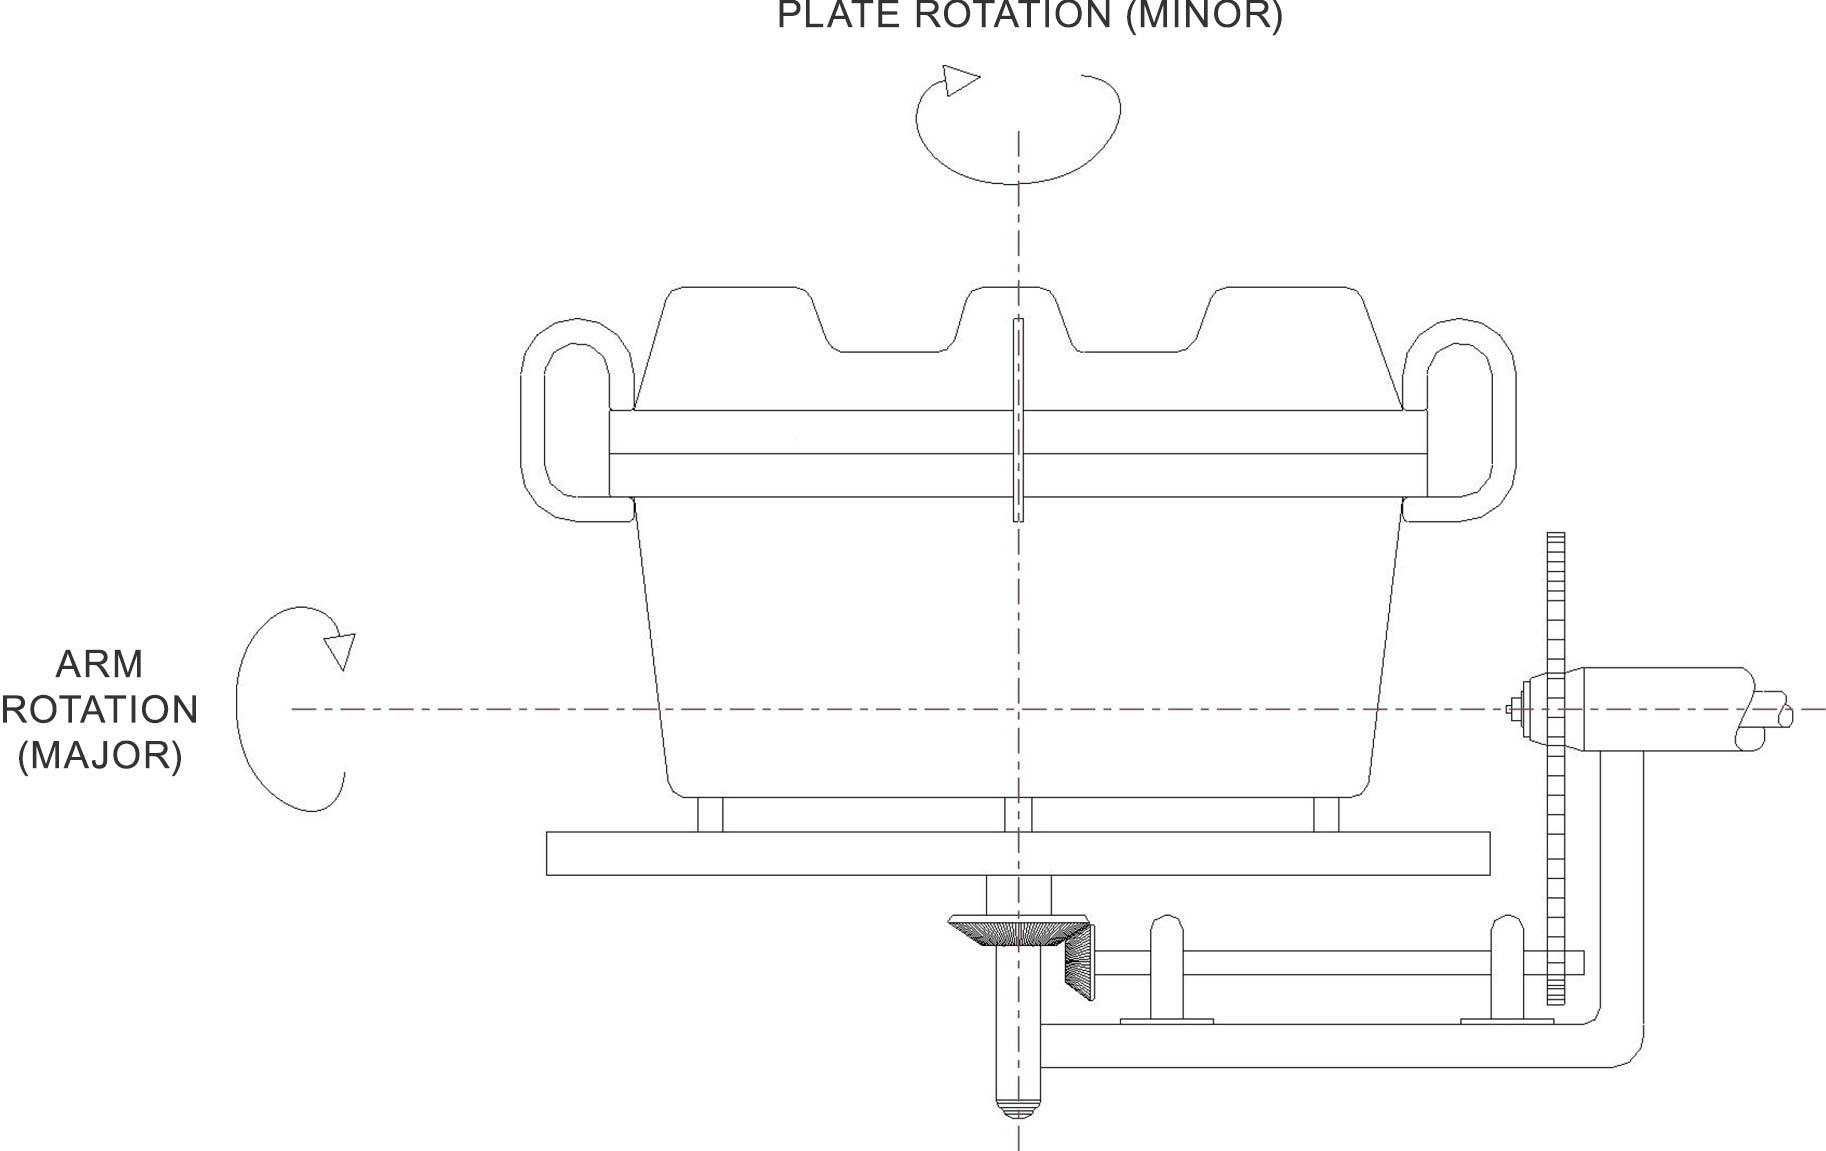
Показать исходную иллюстрацию на английскомРисунок 1: Двухосное движение
Затем форму перемещают в печь и, по мере нагревания формы, ее непрерывно вращают вокруг своей вертикальной и горизонтальной осей; так называемое «двухосное» движение (Рис.1). В современных машинах соотношение этих двух движений («большой» оси к «малой» оси) регулируется путем независимой установки скоростей вращения. Скорость вращения обычно низкая (менее 10 об/мин), и для большинства форм главная ось вращается быстрее, чем меньшая.
Показать исходную иллюстрацию на английскомРисунок 2: Рок-н-ролльное движение
Альтернативой двухосному является так называемое движение «рок-н-ролл». (Рис.2), что полезно для длинных и узких предметов. Медленное вращение происходит в одном направлении, а форма раскачивается в другом направлении; степень этого может достигать 50 ° от горизонтали.
Также можно применять периодическое обратное вращение, что полезно при заполнении небольших неровностей и скрытых участков формы.
Непрерывное вращение необходимо, чтобы все внутренние поверхности полости формы контактировали со скоплением полимерного материала. По мере нагрева формы материал становится липким и прилипает к её поверхности. Процесс продолжается, пока вся исходная порция материала не покроет стенку формы, обычно равномерным слоем.
Поскольку температура формы и материала продолжает повышаться, достигается точка плавления пластика и происходит изменение состояния (от твердого к жидкому). Это помогает уплотнить материал до однородного слоя расплава. На этом этапе, сразу после того, как порция полимерного порошка израсходована, расплав будет содержать множество мелких пузырьков, созданных воздухом, первоначально захваченным между пустотами частиц полимерного порошка. Дальнейший нагрев расплава ускоряет растворение газов воздуха в полимерной матрице и пузырьки исчезают. На этом этапе материал обработан должным образом и нагрев следует прекратить. Чрезмерный нагрев выше этой точки может привести к разрушению пластикового материала и потере его физических свойств.
Показать исходную иллюстрацию на английскомРисунок 3: Схема уплотнения
Рис.3. показана схема процесса уплотнения.
Марки материалов для ротационного формования предназначены для обеспечения «окна обработки»: диапазона условий обработки, при которых может быть изготовлена правильно обработанная деталь. Рецептурой полиэтилена, наиболее распространенного материала для ротационного формования, можно управлять, чтобы обеспечить относительно широкий диапазон обработки. Некоторые альтернативные полимеры, полученные ротационным формованием, имеют значительно более узкие окна обработки, и поэтому их сложнее удовлетворительно формовать.
На следующем этапе процесса ротационного формования форму, которая все еще вращается, вынимают из печи и охлаждают. Воздух продувается снаружи формы, и в некоторых случаях теплообмен можно ускорить путем распыления воды. Температура внутри формы постепенно падает, пока не достигнет температуры кристаллизации полимера; в этот момент происходит еще одно изменение состояния: из жидкого в твердое.
Во многих полимерах, включая полиэтилен, это изменение состояния сопровождается небольшой степенью размерной усадки. Для полиэтилена этот показатель обычно находится в диапазоне 1–4% и может варьироваться в зависимости от ряда сопутствующих факторов. При проектировании формы необходимо учитывать усадку, поскольку готовая деталь будет немного меньше полости формы, из которой она была получена. В тех случаях, когда разные области детали сжимаются с разной скоростью, форма детали может искажаться по сравнению с ее первоначальной конструкцией; это обычно называют короблением.
Усадка и коробление являются потенциальными ограничениями для достижения жестких допусков на размеры. Их необходимо учитывать при проектировании, и опытный формовщик владеет методами ограничения вредного воздействия этих явлений.
Наконец, машина перемещает форму на станцию обслуживания машины, где форма открывается и деталь удаляется. Рекомендуется делать это, пока деталь еще достаточно горячая. Если уместны соображения по усадке и короблению, деталь можно вставить в охлаждающее приспособление, где критические размеры могут быть выдержаны с более жесткими допусками.
Показать исходную иллюстрацию на английскомРисунок 4: IAT-трасса для типичного цикла ротационного формования.
Рис.4. иллюстрирует изменение температуры в ходе типичного цикла ротационного формования. Температуру внутреннего воздуха (IAT, температура воздуха внутри формы) можно удобно измерять и использовать в качестве переменной управления процессом.
После завершения разгрузки форма заполняется новой загрузкой материала, и весь процесс повторяется.
Существует ряд различных базовых конструкций и схем ротационных формовочных машин.
Биаксиальные машины имеют много общих характеристик, но доступны различные компоновки.
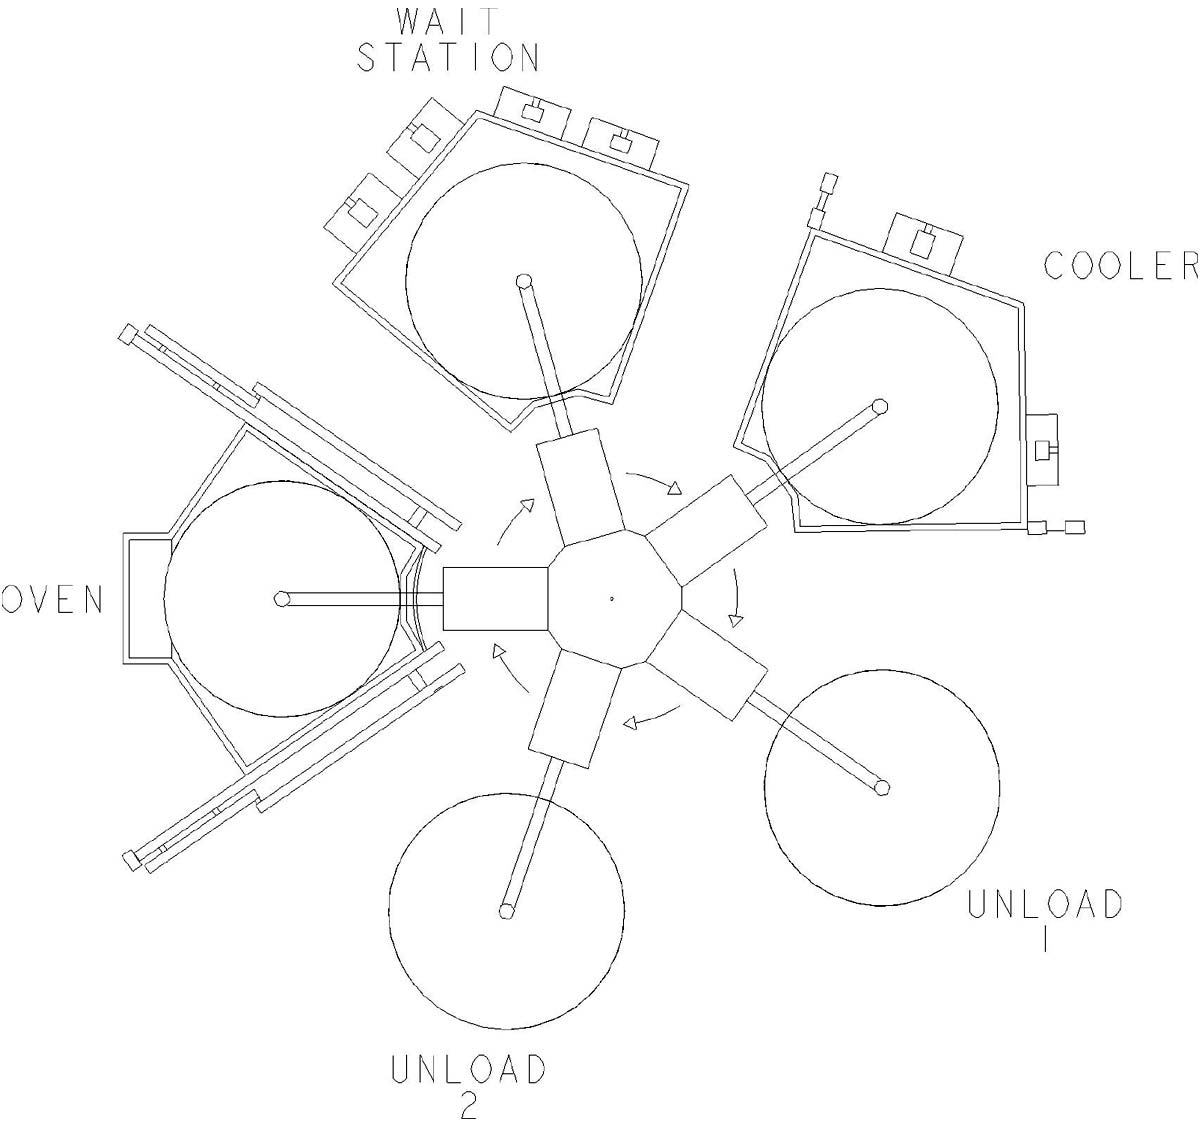
Показать исходную иллюстрацию на английскомРисунок 5: Схема карусельной машины
Карусельные машины стиля (Рис.5.) имеют отдельные станции нагрева, охлаждения и обслуживания. Возможны дополнительные станции: станция ожидания между нагревом и охлаждением, а также несколько станций обслуживания. Формы закрепляют на рычагах, которые перемещаются между станциями вокруг центрального шпинделя. Количество станций зависит от технологических требований к выпускаемым изделиям.
Синхронные (револьверные) карусельные машины работают при фиксированном взаимном положении рычагов: когда один рычаг перемещается из печи в зону охлаждения, другой перемещается из зоны охлаждения на станцию обслуживания, а третий — со станции обслуживания в печь. Такие машины обеспечивают высокую производительность, если время нагрева, охлаждения и обслуживания одинаково. На практике они подходят для изготовления изделий близких размеров на каждом рычаге.
С независимыми рычагами Карусельные машины имеют рычаги без фиксированного взаимодействия друг с другом; как следует из названия, рычаги могут двигаться независимо друг от друга. Это обеспечивает повышенную гибкость работы, но это может происходить за счет производительности.
Рисунок 6: Челночная машина
Другой распространенной компоновкой является Челночная машина (Рис.6.). Обычно такие машины имеют два рычага, перемещающихся по одной прямой в противоположных направлениях. Общая печь находится посередине, а на обоих концах расположены совмещённые станции охлаждения и обслуживания. Пока один рычаг находится в печи, другой проходит охлаждение и обслуживание. Челночные машины компактнее карусельных и, в зависимости от размера, обычно требуют меньших капитальных затрат. Их производительность, как правило, ниже.
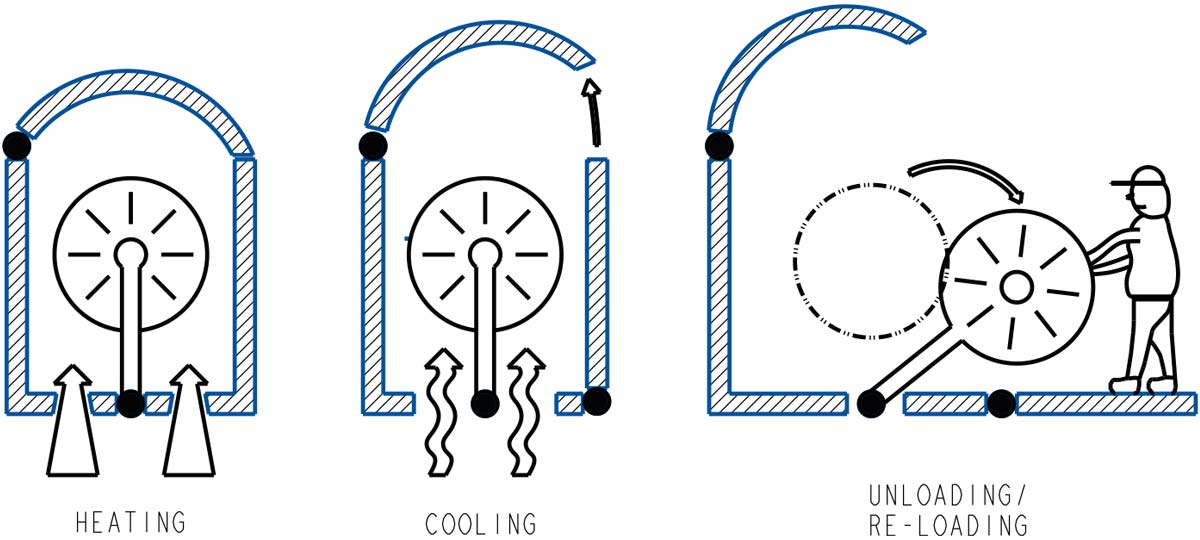
Показать исходную иллюстрацию на английскомРисунок 7: Схема машины с раскрывающейся камерой
В машине с раскрывающейся камерой (Рис.7.), все операции выполняются внутри одной камеры. Единственный рычаг проходит цикл нагрева в печи, которая после выключения горелки используется для охлаждения. В конце охлаждения рычаг выдвигают вперёд для обслуживания. Машины с раскрывающейся камерой обеспечивают максимальную гибкость: продолжительность нагрева, охлаждения и обслуживания может различаться. Однако их производительность ниже, чем у других типов машин.
В машинах с движением rock and roll (вращение и качание) печь обычно входит в состав качающегося механизма, хотя в некоторых машинах рычаг качается внутри большой неподвижной печи. Как правило, это специализированные машины.
Вращение рычага, которое происходит на низкой скорости, обычно достигается с помощью независимых двигателей, приводимых в движение посредством комбинации шестерен, цепей и звездочек. Некоторые машины оснащены энкодерами, позволяющими точно контролировать и изменять вращение в середине цикла.
Показать исходную иллюстрацию на английскомРисунок 8: Смещённый рычаг
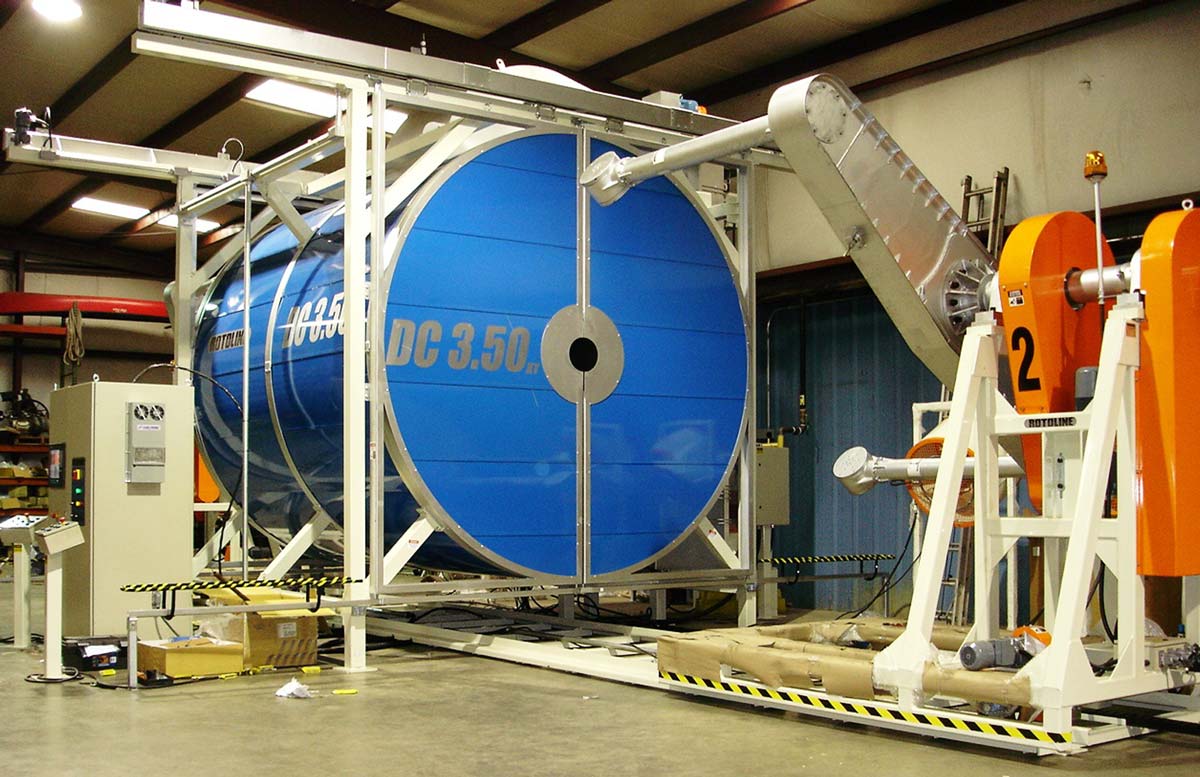
Двухосное движение чаще всего достигается с использованием прямого рычага, который представляет собой полую трубку с другим приводным валом внутри нее; компоненты рычага могут приводиться в движение с разными скоростями вращения отдельными двигателями. Зубчатый механизм на конце рычага преобразует вращение внутреннего вала в движение на 90°, которое приводит в движение круглую пластину с каждой стороны. При таком расположении («прямой» рычаг) формы могут быть установлены с любой стороны рычага. Чтобы разместить очень большие формы, рычаг можно повернуть, чтобы получился так называемый «смещенный» рычаг, и в этом случае предусмотрена только одна пластина. Такое расположение позволяет максимально использовать размер печи. См. Рис.8..
Карусельные машины и челночные машины вполне обычно снабжаются как прямыми, так и смещенными рычагами, в зависимости от размера и количества изготавливаемых изделий.
В промышленных масштабах большинство печей работают на природном газе или пропане/сжиженном нефтяном газе, в зависимости от наличия поставок. Также использовались масляные или дизельные горелки, хотя они обычно бывают грязными. Крутой нагрев, необходимый для нагрева манипулятора, формы и ее содержимого, делает электрический нагрев непрактичным, за исключением машин малой мощности.
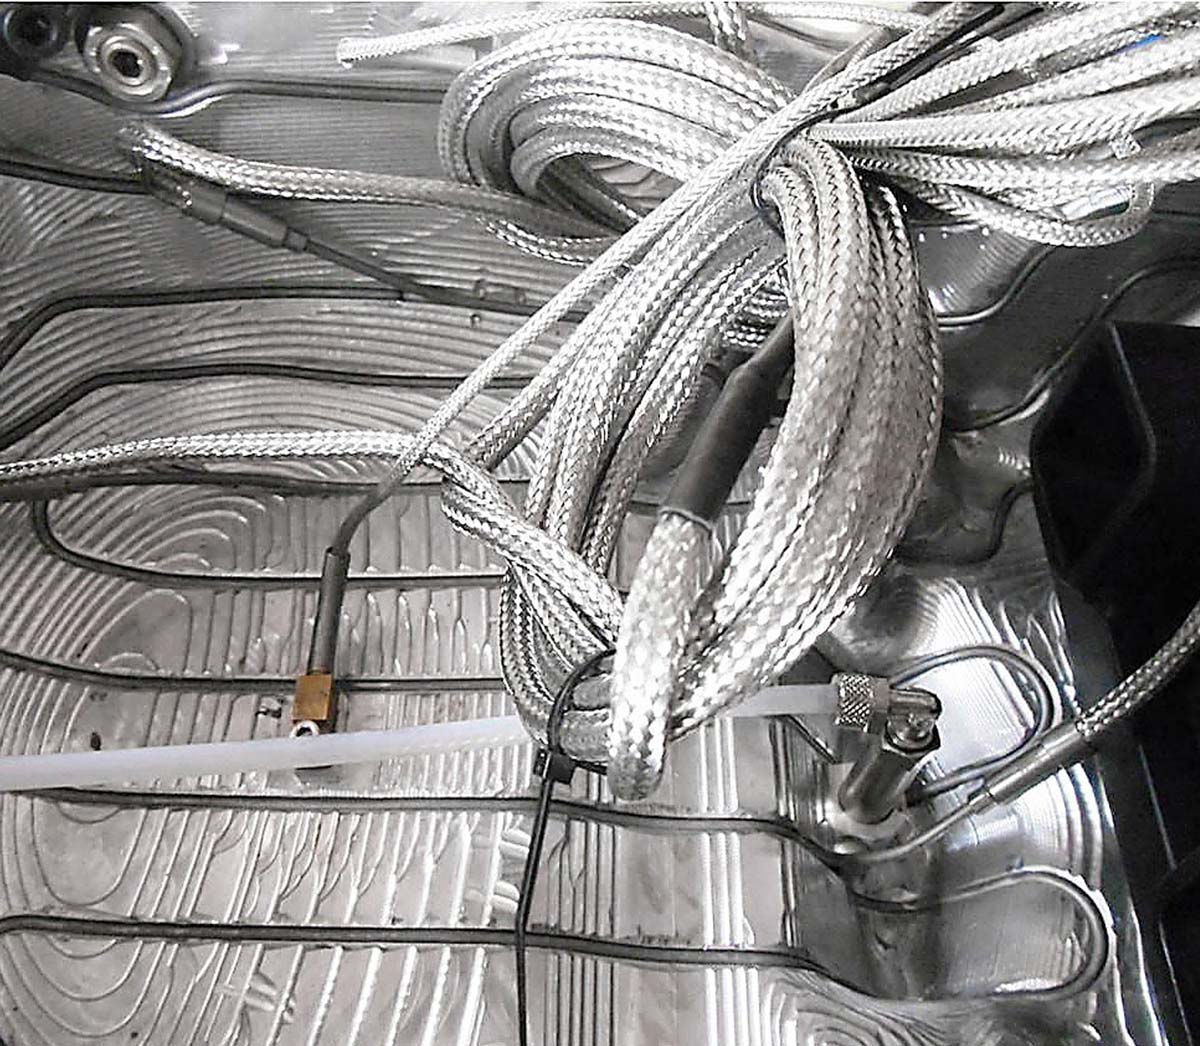
Рисунок 9: Форма с установленными электрическими элементами
За последнее десятилетие были предприняты серьезные попытки сделать процесс ротационного формования более полностью автоматизированным, и было разработано несколько конструкций специальных машин. Они часто основаны на прямом контактном нагреве либо с помощью каналов для горячей жидкости, прорезанных в стенке формы, либо с помощью электрических нагревательных элементов, встроенных в стенку формы. Внешняя печь не требуется (Рис.9.). Преимущества этих машин включают снижение затрат на рабочую силу, сокращение времени цикла и повышенную гибкость процесса. Однако модификации нагрева делают формы относительно дорогими по сравнению со стандартными формами.
Ротационное формование представляет собой процесс низкого давления, и формы представляют собой, прежде всего, тонкую полую оболочку, которая определяет внешнюю форму и поверхность детали. Внутренняя поверхность детали формируется толщиной номинальной стенки и не требует внутренних стержней. В большинстве случаев капитальные затраты форм для ротационного формования значительно ниже по сравнению с типами форм, обычно используемыми для выдувного или литьевого формования.
Существует несколько различных подходов к изготовлению форм для ротационного формования. Выбор типа формы зависит от нескольких факторов: размера и формы формы, допусков, эстетических требований к детали, геометрии, сложности формы, времени выполнения заказа и бюджета.
Литые формы
Рисунок 10: Литая алюминиевая форма
Литые алюминиевые формы (Рис.10.) широко используются в промышленности ротационного формования, поскольку они предлагают удобные средства создания сложных форм. Литье обеспечивает превосходную повторяемость для различных форм, а производимые детали варьируются от очень маленьких до больших (например, можно производить каяки и контейнеры емкостью 400 галлонов). Литые формы особенно подходят для изделий, требующих сложных деталей, сложных кривых или замысловатых форм.
Существует ряд способов повышения производительности литого инструмента с точки зрения долговечности, удобства формования, а также конструирования и проектирования конкретных изделий. Хотя многие детали можно отлить непосредственно в форму из модели или литейной модели, многие текстуры и отделки можно добавить уже после отливки. Прочность и относительная податливость алюминия означают, что такие операции, как обработка стеклянными шариками или дробеструйная обработка, пескоструйная обработка и полировка, могут выполняться с относительной легкостью.
Могут быть сконструированы многокомпонентные формы, которые позволяют удалять детали для получения поднутрений или необычных форм. Толщину стенок формы можно варьировать, или в инструмент можно заливать тепловые ребра для обеспечения желаемых требований к теплопередаче, таким образом создавая более толстые или более тонкие стенки.
Литейное оборудование может ограничивать максимальный размер одной отливки, который может быть достигнут. Общий размер формы можно увеличить, отливая отдельные составные части и постоянно соединяя их болтами.
Одним из существенных преимуществ литейных алюминиевых форм является простота доработки инструмента для внесения изменений или доработок в конструкцию. Формы из литого алюминия можно обновлять и ремонтировать несколько раз при сравнительно низких затратах по сравнению с покупкой новых инструментов. В случае серьезных изменений или переделок, которые влекут за собой чрезмерную работу, может оказаться более экономичным пересмотреть исходную литейную модель и отлить заново.
Механически обработанные формы
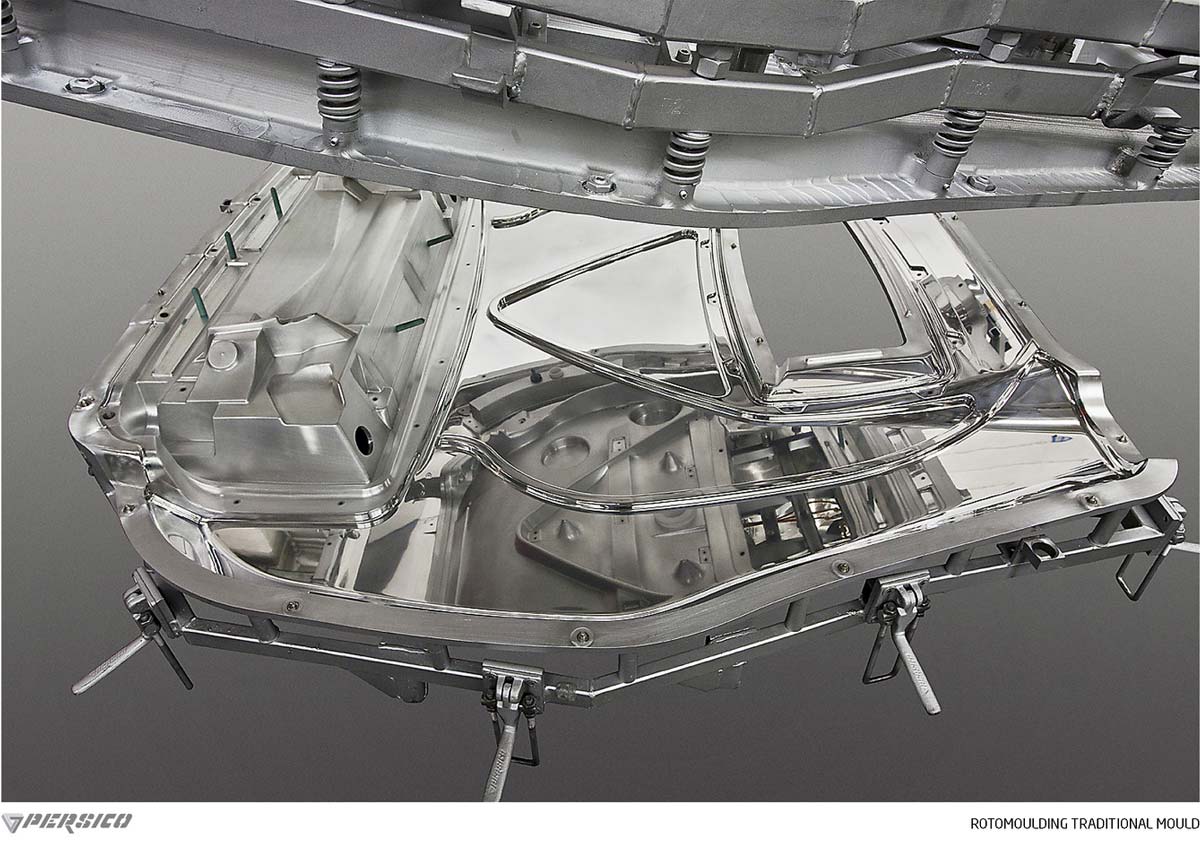
Рисунок 11: Форма, обработанная на станке с ЧПУ
Формы, обработанные на станке с ЧПУ (Рис. 11), обычно используются, когда требуется максимальная точность размеров. Эти инструменты изготавливаются из кованой алюминиевой заготовки непосредственно на основе данных САПР твердотельной модели, введенных в программу станка. Нет необходимости создавать шаблон или модель, что исключает этап производства, требующий значительных затрат. Благодаря современной технологии высокоскоростной обработки это один из самых быстрых способов изготовления ротационных форм. В зависимости от загрузки станка, ЧПУ может предложить более короткие сроки выполнения заказа, чем литье.
Как и литые формы, механически обработанные формы могут быть изготовлены чрезвычайно сложной формы. Механически обработанные формы не страдают такими потенциальными проблемами, как литые формы, такими как пористость, включения песка и включения оксидов. Многие производители форм используют технологию изготовления панелей для снижения стоимости заготовок. При этом методе панели обрабатываются индивидуально и свариваются вместе.
Кованый алюминий обеспечивает повышенную долговечность по сравнению с литыми формами и превосходную поверхность для кислотного травления. Обработанные линии разъема приводят к минимальному количеству выносных линий. Механически обработанные формы идеальны, когда сложная геометрия детали требует изготовления нескольких деталей и обширных линий разъема для высокоэстетичных изделий. Типичный общий допуск на обработанной алюминиевой форме составляет ±0,010 дюйма.
Максимальный размер формы, которую можно создать, зависит от размеров станка с ЧПУ. Этот диапазон размеров можно расширить, изготовив компоненты формы и затем надежно скрепив их между собой (болтами или сваркой).
Сварные формы из листового металла
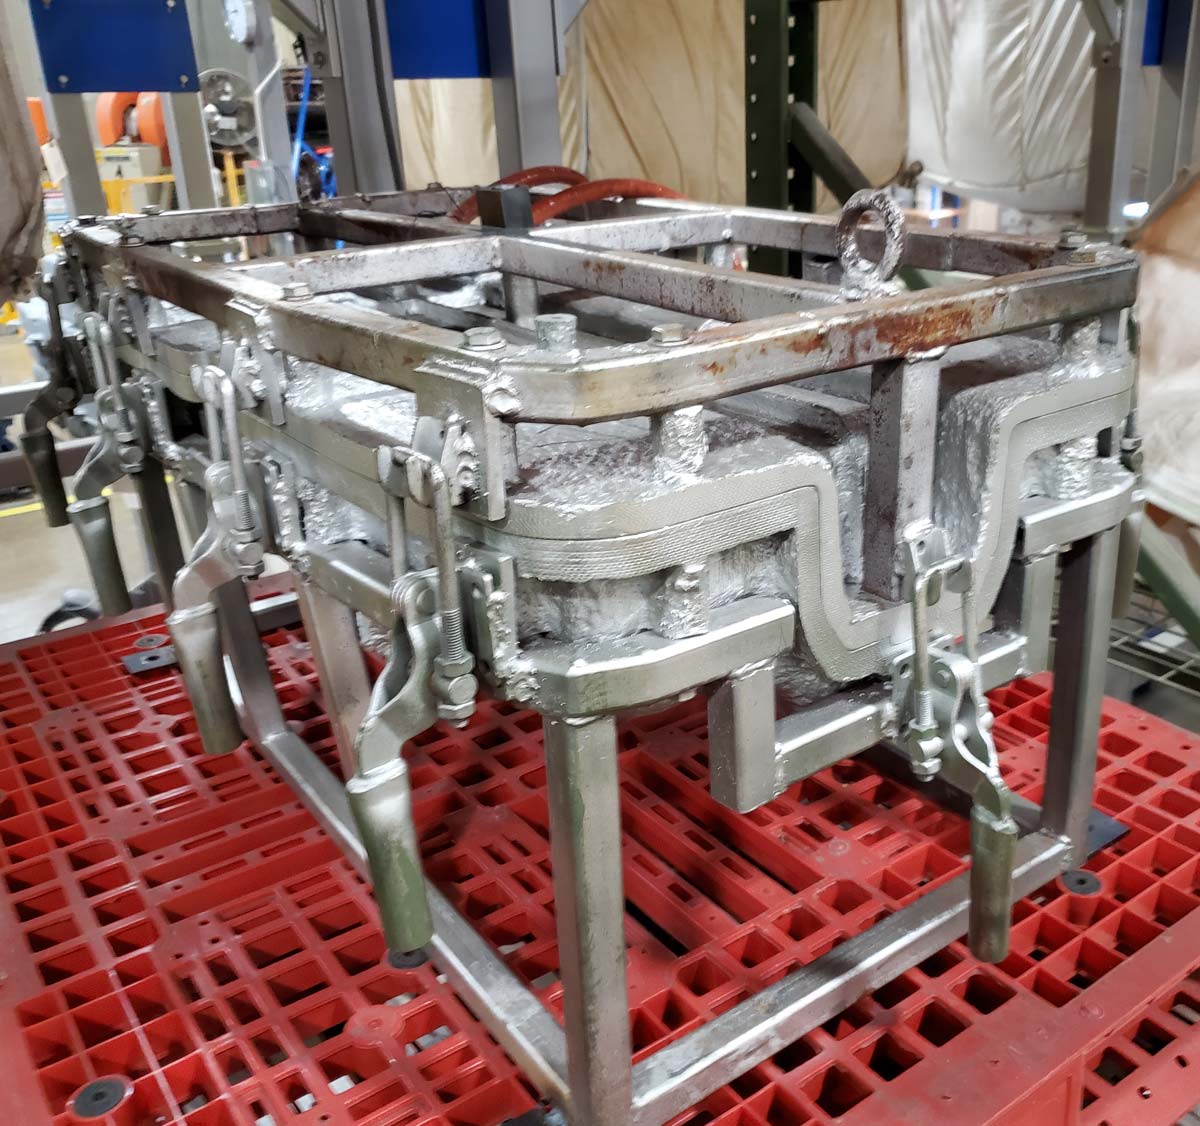
Рисунок 12: Сварные формы
Сварные формы (рис. 12) из листовой углеродистой стали, нержавеющей стали и алюминия широко применяют для изделий простой геометрии; особенно хорошо они подходят для очень крупных изделий. В определённых пределах можно изготовить и более сложные формы, однако чрезмерная сложность увеличивает трудоёмкость и может сделать этот способ экономически невыгодным. Поскольку литейная модель не используется, точность воспроизведения формы при изготовлении дубликатов ограничивается возможностями ручной работы.
Сварные стальные формы имеют преимущество: между ними и стальными монтажными конструкциями нет различия в тепловом расширении, характерного для алюминиевых форм. Обычно готовая оснастка легче литых алюминиевых форм. Стоимость может быть ниже, поскольку не требуется изготовление полноразмерной литейной модели.
Изготовленные стальные формы очень долговечны. Алюминий и нержавеющая сталь не ржавеют, как углеродистая сталь, в суровых условиях повторяющихся циклов нагрева и охлаждения. Прочность и ударная вязкость стали являются преимуществом при любых требованиях к техническому обслуживанию, а изменения форм должны быть, по крайней мере, такими же низкими затратами, как и литые формы.
Получение текстур поверхности в стальных формах является более трудным из-за повышенной упрочненности поверхности. Для локального декора можно использовать рельефные узоры и пластины с логотипом.
Формованные никелевые формы, полученные электроформованием
Полости, полученные электроформованием, встречаются реже, но они имеют то преимущество, что способны точно воспроизводить мелкие детали, такие как текстура дерева или кожи, чего было бы трудно достичь другими методами. Формы для фигурок являются хорошим примером того, как можно экономично изготовить большое количество одинаковых полостей.
Чтобы в полной мере использовать имеющиеся дополнительные детали, обычно используют жидкий полимер, такой как пластизоль поливинилхлорида (ПВХ). Электроформованные полости часто используются для изготовления полых поднутрений для формования гибких материалов, таких как ПВХ. Формы головы куклы, в которых вся деталь вытягивается через отверстие для шеи, являются хорошим примером такого подхода. Размер форм, полученных гальванопластикой, ограничен размером гальванических ванн, хотя формы, полученные гальванопластикой, иногда используются для производства изделий значительно большего размера.
Никелевые формы, изготовленные осаждением из газовой фазы
Хотя никелевые формы, полученные методом газовой формовки, аналогичны формам, полученным гальванопластикой, они являются более дорогостоящими. Их преимущество заключается в том, что они обеспечивают более равномерную толщину стенок полости с меньшим накоплением никеля на острых внешних углах.
Неметаллические формы
Жидкие термореактивные полиэфирные и эпоксидные материалы формуют и отверждают при комнатной температуре. Формы, используемые для этих типов материалов, могут быть изготовлены с использованием технологий изготовления силикона и стекловолокна, отверждаемых при комнатной температуре. Температура, при которой работают эти формы, обычно не превышает 450°F; следовательно, время цикла увеличивается. В обычной газовой печи из этого типа формы можно получить до 100 деталей, что делает этот метод прототипирования. Некоторые новые типы композитных форм (CMT) имеют электрические нагревательные элементы, встроенные в материал формы, так что форму можно нагревать без необходимости использования печи.
Разделительные покрытия
Для большинства материалов, пригодных для ротационного формования, будет необходимо обеспечить разделительную поверхность на форме, чтобы облегчить надежное и контролируемое отделение пластика по мере его охлаждения. После изготовления формы можно обрабатывать стойким антиадгезионным покрытием, обычно на основе соединений ПТФЭ. Альтернативно, в процессе формования периодически можно наносить полустойкие антиадгезионные покрытия.
Резюме
В значительной степени качество деталей, полученных ротационным формованием, критически зависит от качества и точности, заложенных в форму; заменителя качественной формы просто нет. Это особенно относится к соблюдению жестких допусков на детали.
Каждый из различных типов форм, описанных выше, имеет свои уникальные преимущества и недостатки. Опытный формовщик может посоветовать, какой тип формы наиболее подходит для конкретного применения и бюджета.
Способы изготовления форм и вспомогательных изделий являются предметом постоянного развития, и усовершенствования регулярно передаются в промышленность, чтобы способствовать постоянному улучшению качества.
Необычной особенностью процесса ротационного формования по сравнению с другими методами формования является то, что он проводится без приложения сдвига к расплаву полимера. Это означает, что не все пластмассовые материалы можно формовать методом ротационного формования. Выбор ограничен относительно небольшим количеством вариантов; ключевые альтернативы описаны ниже.
Наиболее распространенным материалом, используемым при ротационном формовании, является товарный термопласт полиэтилен (ПЭ), который размягчается, становится липким и в конечном итоге плавится при практических температурах.
ПЭ отвечает трем основным требованиям к материалу, поддающемуся ротационному формованию. Во-первых, он должен иметь достаточную текучесть, чтобы равномерно покрывать полость формы при вращении формы. Во-вторых, отдельные частицы материала должны иметь возможность спекаться при нагревании. В-третьих, материал должен обладать достаточной термической стабильностью, чтобы выдерживать повышенную температуру и относительно длительное время приготовления.
Большинство пластиковых материалов для ротационного формования представляют собой специальные составы, которые были разработаны для достижения конкретных эксплуатационных характеристик. Хотя марки, предназначенные для других процессов (например, литья под давлением и экструзии литой пленки), в принципе могут быть пригодны для ротационного формования, имеет смысл использовать специальные марки для ротационного формования.
Марки, полученные ротационным формованием, должны иметь относительно высокую текучесть расплава, превосходную термическую стабильность и приемлемый баланс физических свойств. Для полиэтилена текучесть расплава обычно измеряется индексом расплава (MI). Сорта для ротационного формования общего назначения имеют индекс MI 4–7 г/10 минут, марки для резервуаров и крупных изделий часто имеют более низкий индекс MI (от 1,5 до 4,0 г/10 минут). Обычно марки для ротационного формования необходимо подавать в форму в виде мелкого порошка (35 меш); он может поступать непосредственно от поставщика или порошок может производиться на предприятии ротационной формовки. Иногда используются другие форматы продуктов, но порошок является нормой для большинства пластмасс, пригодных для ротационного формования.
В следующих подразделах описаны наиболее часто используемые пластмассовые материалы и их общие характеристики.
Полиэтилен (ПЭ)
Этот материал, наиболее часто используемый при ротационном формовании, обладает жесткостью от гибкой до средней, превосходной стойкостью к растрескиванию при ударах, химических веществах и окружающей среде, относительно прост в обработке и в основном доступен с уже включенным УФ-стабилизатором (для улучшения устойчивости к атмосферным воздействиям). Большинство марок, полученных ротационным формованием, в натуральной, непигментированной форме соответствуют требованиям FDA, USDA, NSF и UL (горизонтальное сжигание).
Применения включают резервуары, контейнеры, игрушки и игровое оборудование.
На жесткость марок полиэтилена в первую очередь влияет его плотность, которая измеряется в г/см3. Марки, полученные методом ротационного формования, обычно обозначаются как LLDPE (линейный полиэтилен низкой плотности - обычно <0,940 г/см3) или HDPE (высокая плотность - обычно >0,940 г/см3). Термин LMDPE (линейный полиэтилен средней плотности) также иногда используется для описания марок в этих диапазонах.
Марки полиэтилена со значительно меньшей плотностью также применяют для изделий, которым нужны очень высокая гибкость и хорошее восстановление формы. Такие материалы называют VLDPE (полиэтилен очень низкой плотности), полиэтиленовыми пластомерами или эластомерами. Обычный диапазон плотности — 0,880–0,900 г/см3.
Сшитый полиэтилен (XLPE)
Сшитый полиэтилен содержит добавку, которая реагирует с основным материалом полиэтилена во время цикла формования, образуя сшитую молекулярную (сетчатую) структуру, аналогичную термореактивному материалу. Правильно сшитые смолы обеспечивают превосходную ударную вязкость, исключительную стойкость к растрескиванию под воздействием окружающей среды и другие долгосрочные свойства. Кроме того, детали из сшитого полиэтилена, прошедшие испытания на огнестойкость, станут мягкими, но не будут капать и течь, в отличие от обычных сортов полиэтилена.
Применения включают резервуары для хранения газа и нефти, контейнеры для мусора, а также детали, требующие максимальной прочности.
Сшитый полиэтилен также очень подходит для деталей, используемых при низких температурах. Большинство марок сшитого полиэтилена не соответствуют требованиям FDA, USDA или NSF. Из-за своей термореактивной природы сшитый полиэтилен не может быть переработан путем экструзии, как обычные полиэтилены.
Специальные полиэтилены
Полиэтилены могут быть модифицированы для придания им конкретных свойств, если этого требует применение.
Огнезащитные добавки могут быть включены в полиэтилен, чтобы позволить деталям пройти строгие испытания UL на вертикальное горение. Включение пакетов огнестойких присадок обычно сопровождается значительной потерей физических свойств, особенно ударной вязкости. Приложения могут включать в себя больничные, авиационные и военные контейнеры.
Пенообразователи или химические пенообразователи (CBA) могут быть добавлены путем сухого смешивания с порошком или путем экструзионного смешивания. Это создает полимерную систему, которая, если ее правильно составить, будет выделять газ в расплавленный материал и создавать полимерную пену. Эту пену можно использовать для придания конструкции дополнительной жесткости в сочетании с внешним слоем твердой полиэтиленовой оболочки или даже как часть трехслойной структуры «сэндвич» (твердая оболочка/пена/твердая оболочка). С помощью этой системы смол можно формовать изделия, требующие плавучести или плавучести, теплоизоляции или звукоизоляции.
Полиэтилены могут быть химически модифицированы, чтобы позволить смоле прилипать к металлам или другим смолам; обычно полиэтилен не прилипает к другим основаниям надолго. Эти смолы, широко известные как смолы для ротолининга, можно использовать для покрытия металлических сосудов для обеспечения коррозионной и химической стойкости. Смола для ротолинирования также может служить связующим или связующим слоем при сонаправленном формовании, при котором соединяются две разнородные смолы. Гибкие полиэтилены имеют очень низкую плотность по сравнению с обычными марками, полученными ротационным формованием. Эти полимеры обладают высокоэластичными свойствами, а изделия, полученные ротационным формованием, способны восстанавливаться после серьезных деформаций без разрушения конструкции. Типичные области применения этих полиэтиленов включают дорожные барьеры, игрушки для домашних животных и крылья для специальных транспортных средств.
Поливинилхлорид (ПВХ)
На заре ротационного формования использование соединений ПВХ было обычным явлением; Сегодня ротационное формование ПВХ принято рассматривать как специальную технику. Марки ПВХ чаще всего поставляются в жидкой форме (известной как пластизоль) или, реже, в виде порошка. Жидкие пластизоли представляют собой жидкие суспензии смол с мелкими частицами в пластифицирующей жидкости.
Соединения ПВХ могут представлять некоторые проблемы при переработке и имеют умеренную стоимость. Они могут быть разработаны для производства деталей от гибких до полужестких.
Применения включают мячи, кукольные головы, кольца для прорезывания зубов, кашпо, новинки и гибкие сильфоны.
Полиамид (PA), также известный как «Нейлон».
Полиамиды образуют семейство термопластов, которые проявляют схожие физические свойства. В просторечии их часто называют «нейлон», хотя это конкретное торговое название одного конкретного поставщика.
ПА 6 – Этот материал обладает превосходной прочностью на разрыв, жесткостью и ударной вязкостью (при температуре выше 32 градусов по Фаренгейту). Он также демонстрирует высокую термостойкость со значительным сохранением физических свойств при повышенных температурах. Устойчивость к большинству типов химического воздействия превосходна, а PA6 обладает значительными барьерными свойствами по отношению к углеводородам.
В качестве материала для ротационного формования он значительно дороже, чем полиэтилен, но стоит дешевле, чем другие типы (PA 11 и PA 12).
PA 6 склонен к поглощению влаги из атмосферы, что может инициировать разложение (путем гидролиза) во время формования, поэтому его часто подвергают ротационному формованию в инертной сухой атмосфере (например, газообразный азот или сухой лед). Область применения включает военные топливные баки, резервуары для гидравлического масла и растворителей, зерновые ведра и воздуховоды.
ПА 11 и ПА 12 – Механические и барьерные свойства этих марок немного ниже, чем у PA 6, но их можно формовать ротационным формованием без необходимости использования инертной атмосферы. Являясь сырьем в виде порошка, они все же склонны к некоторому впитыванию влаги, хотя и в гораздо меньшей степени, чем ПА 6, поэтому порошок поставляется во влагонепроницаемой упаковке. Область применения включает воздуховоды для отопления и кондиционирования воздуха, бензобаки и резервуары для химикатов.
Поликарбонат (ПК)
Этот конструкционный полимер обладает превосходными механическими свойствами, включая жесткость, прочность на разрыв, ударную вязкость, сопротивление ползучести и термостойкость. В непигментированной форме полимер полностью прозрачен, но присутствие пузырьков газа в стенках изделия, полученного ротационным формованием, может ухудшить этот внешний вид. Для успеха порошок ПК может потребовать сушки. Область применения включает в себя плафоны осветительных приборов, капоты двигателей снегоходов, транспортные контейнеры и другие области применения, где требуются превосходные физические свойства.
Полипропилен (ПП)
Это семейство товарных полимеров широко используется при литье под давлением, но в меньшей степени при ротационном формовании. Жесткость и термостойкость превосходят полиэтилен, но ударная вязкость уступает, особенно при температурах ниже нуля. Жесткостью можно управлять путем включения сополимеров в основную цепь основного гомополимера; обычно это делается для повышения силы удара. Для получения порошка большинства марок ПП потребуется криогенное измельчение. Приложения включают биохимические сосуды, солнечные панели, автомобильные компоненты, подземные камеры и медицинские контейнеры для хранения.
Другие пластмассовые материалы, композиты и добавки
Другие пластмассовые материалы, композиты и добавки
Хотя практический выбор полимеров для ротационного формования ограничен, ряд других термопластов и термореактивных материалов подвергался ротационному формованию, по крайней мере экспериментально. В большинстве этих особых случаев рынки не выросли настолько, чтобы оправдать разработку пластмасс специального состава, пригодных для процесса ротационного формования. Следующий список пластиков иногда используется для ротационного формования узкоспециализированных изделий:
ПЭВД
Ацеталь
Акрил
Целлюлоза
Эпоксидная смола
Фторполимер
Фенольный
Полибутилен
Другие марки нейлона
Полиуретан
САН
Силикон
Полиэфиры
ЭВА
ЭБА
Свойства и внешний вид материалов можно изменять с помощью добавок. Большинство материалов для ротационного формования содержит комплекс антиоксидантов, предотвращающих термическое разрушение при переработке. Большинство изделий должно выдерживать эксплуатацию на открытом воздухе, поэтому требуется введение УФ-стабилизаторов. Также распространены добавки, улучшающие текучесть, и антистатики.
Красители, обычно твёрдые пигменты, очень часто вводят в композиции для ротационного формования, чтобы улучшить внешний вид. Изготовитель изделий может смешивать краситель с полимерным порошком сухим способом. Другой вариант — поставка готового окрашенного материала: пигмент вводят в базовый полимер при компаундировании в расплаве, а затем материал измельчают до порошка требуемого качества.
Также могут быть добавлены наполнители, наполнители и волокна. Обычно это недорогие неорганические материалы, которые увеличивают объем и тем самым снижают стоимость материала. Физические свойства таких расширенных материалов будут значительно снижены, поэтому их можно будет использовать только для некритических применений.
Процесс проектирования продукта, по определению, заключается в поиске баланса между конкурирующими требованиями. Хорошие проекты представляют собой оптимизированный компромисс между такими требованиями. Что касается пластиковых деталей, полученных ротационным формованием, оптимизированная конструкция должна одновременно удовлетворять следующим основным условиям:
Деталь должна обеспечивать необходимые функциональные характеристики для конечного использования.
Конструкция детали должна учитывать ограничения материала, из которого она изготовлена, а также требования и ограничения процесса ротационного формования.
Чтобы быть экономически целесообразным, продукт должен находиться в пределах определенного диапазона затрат.
Во многих применениях будет желательно, чтобы деталь имела эстетическую привлекательность.
Для большинства конструкций изначально создается базовая форма, которая удовлетворяет функциональным требованиям продукта. Затем внимание будет уделено окончательной доработке деталей, чтобы гарантировать, что общая конструкция детали совместима с выбранным материалом и процессом. Для деталей с особыми механическими характеристиками это может включать структурный анализ, другие расчеты и даже испытания продукта.
Ротационное формование имеет свой собственный набор требований к конструкции деталей, многие из которых уникальны для данного процесса. При ротационном формовании к расплаву пластика не применяются прямые силы, как при литье под давлением и выдувном формовании. Форма вращается в луже жидкого или порошкообразного пластика, и пластик постепенно накапливается на внутренней поверхности полости формы. Достижение желаемой толщины стенок — вопрос тепла и времени, и трудно создать резкие изменения толщины стенок.
Идеальная конструкция для детали, полученной ротационным формованием, представляет собой полую форму, в которой различные элементы конструкции детали плавно переходят от одного контура к другому. Такие постепенные изменения формы приводят к получению готовой детали, которая имеет оптимальную прочность, относительно легко поддается формованию и в целом является более экономичной.
Правильная обработка деталей конструкции, таких как толщина стенок, угловые радиусы, формовочные уклоны и допуски, может сыграть решающую роль в успехе или неудаче. Рекомендации по проектированию, содержащиеся в последующих разделах, помогут создать хорошо спроектированную пластиковую деталь, отлитую методом ротационного формования, которая будет соответствовать используемым материалам и процессу.
Как описано ранее, большинство деталей, полученных ротационным формованием, изготавливаются из полиэтилена. Однако рекомендации по проектированию в основном применимы к любому пластиковому материалу, который можно формовать методом ротационного формования. Несмотря на это, следует признать, что к некоторым пластикам могут предъявляться особые требования к конструкции.
Номинальная толщина стенки и её предельные значения
Номинальная толщина стенки и её предельные значения
Номинальная толщина стенки — это средняя толщина, которую конструктор принимает за характерную для изделия. Её обычно используют при расчёте эксплуатационных характеристик, например напряжений в различных сечениях.
При практическом проектировании ротационного формования следует учитывать, что неизбежно произойдет вариация по толщине стенки вокруг детали; это известная особенность процесса, более подробно описанная в следующем разделе. Поэтому может также потребоваться указать минимум Толщина стенки, ниже которой не опустится ни один участок детали. Это даст формовщику руководство по тестам качества и ограничениям, которые необходимо применять во время производства.
Тип используемого пластика, а также номинальная толщина стенки будут определять прочность и несущую способность готовой детали. Толщина стенки, необходимая для выдерживания заданной нагрузки, может быть определена вручную или с помощью компьютерных методов расчета. Однако выбор данных о свойствах материала следует производить тщательно и желательно после консультации с поставщиком материала; известно, что физические свойства после формования могут существенно отличаться от свойств, указанных в технических паспортах. Выбор соответствующих факторов безопасности может смягчить некоторые из этих проблем.
В прошлом были случаи (например, разрыв больших резервуаров для хранения жидкости), когда выход продукта из строя происходил из-за того, что малая толщина стенки совпадала с областью высокой нагрузки в детали. Это создавало локальное напряжение, превышающее материальные возможности; проект, который предполагал равномерную толщину стенок, возможно, не предвидел этого явления.
Многие изделия, полученные ротационным формованием, особенно изделия малого/среднего размера, могут не требовать особенно высокой структурной прочности, поскольку они не подвергаются высоким нагрузкам. В таких случаях номинальная толщина стенки может быть определена на основе сравнения с аналогичными деталями, опыта или даже общего веса продукта.
Номинальная толщина стенок полиэтилена для деталей малого/среднего размера часто находится в диапазоне от 0,125 дюйма до 0,250 дюйма, что представляет собой хороший компромисс между прочностью, временем цикла, простотой обработки и стоимостью. Более крупные детали изготавливались с гораздо большей толщиной стенок, до двух с лишним дюймов.
Известная тенденция к изменению толщины стенок в деталях, полученных ротационным формованием, означает, что номинальная толщина стенок менее прибл. 0,075 дюйма сопряжены с риском того, что участки детали могут иметь недостаточную или даже нулевую толщину. Это зависит от преобладающих практических обстоятельств, над которыми формовщик будет иметь некоторый контроль. При проектировании тонкостенных деталей проектировщику рекомендуется указать минимальную толщину стенок (см. выше).
Некоторые специальные материалы (особенно аморфные полимеры, такие как поликарбонат) испытывают ухудшение физических характеристик из-за концентрации напряжений, если секции слишком толстый. Целесообразно при использовании таких материалов проверить, соблюдены ли требования к максимальной рекомендуемой толщине стенок.
Ротационное формование предоставляет инженеру-конструктору уникальную возможность увеличивать или уменьшать толщину стенки детали после изготовления формы и отбора проб. После определения внешней формы деталь будет иметь произвольную форму, а ее внутренний размер и форма будут зависеть от внешнего размера и формы за вычетом толщины стенки. Таким образом, окончательную толщину стенки детали можно изменить после реальных испытаний детали в эксплуатации.
Для таких продуктов, как резервуары и контейнеры, может существовать проектная спецификация, определяющая общий внутренний объем, который необходимо обеспечить. Проектировщику следует учитывать, что увеличение толщины стенки детали приведет к уменьшению результирующего объема внутренней полости изделия. Это вполне может быть незначительным фактором для больших резервуаров и контейнеров, но для небольших предметов он может быть существенным. Было бы целесообразно провести контрольный расчет, чтобы выяснить, существуют ли практические ограничения на то, насколько можно увеличить толщину стенки.
Толщину стенок деталей, полученных ротационным формованием, можно изменять путем изменения веса порции материала, вставляемого в форму в начале процесса формования. Увеличение массы загрузки приведет к пропорциональному увеличению номинальной толщины стенки. Это означает, что для многих неконструкционных изделий при проектировании будет принята номинальная толщина стенки, зная, что она может быть несколько увеличена или уменьшена, как только форма будет доступна для испытаний продукта.
Следует отметить, что увеличение толщины стенки детали повлияет на время производственного цикла. Больший вес порции в форме удлинит время, необходимое для первоначального плавления и спекания материала. Это также может увеличить время, необходимое для охлаждения. Следует также учитывать возможность термического разложения материала при использовании длительных циклов печи; это особенно актуально при использовании неполиэтиленовых материалов, которые могут быть более чувствительными к нагреванию.
Номинальная толщина стенки, которая в конечном итоге выбрана, будет иметь прямое влияние на стоимость готовой детали. Помимо дополнительной стоимости материала, существенное влияние могут оказать время цикла и энергопотребление при формовании.
Показать исходную иллюстрацию на английскомРисунок 13: Толстые и тонкие угловые секции
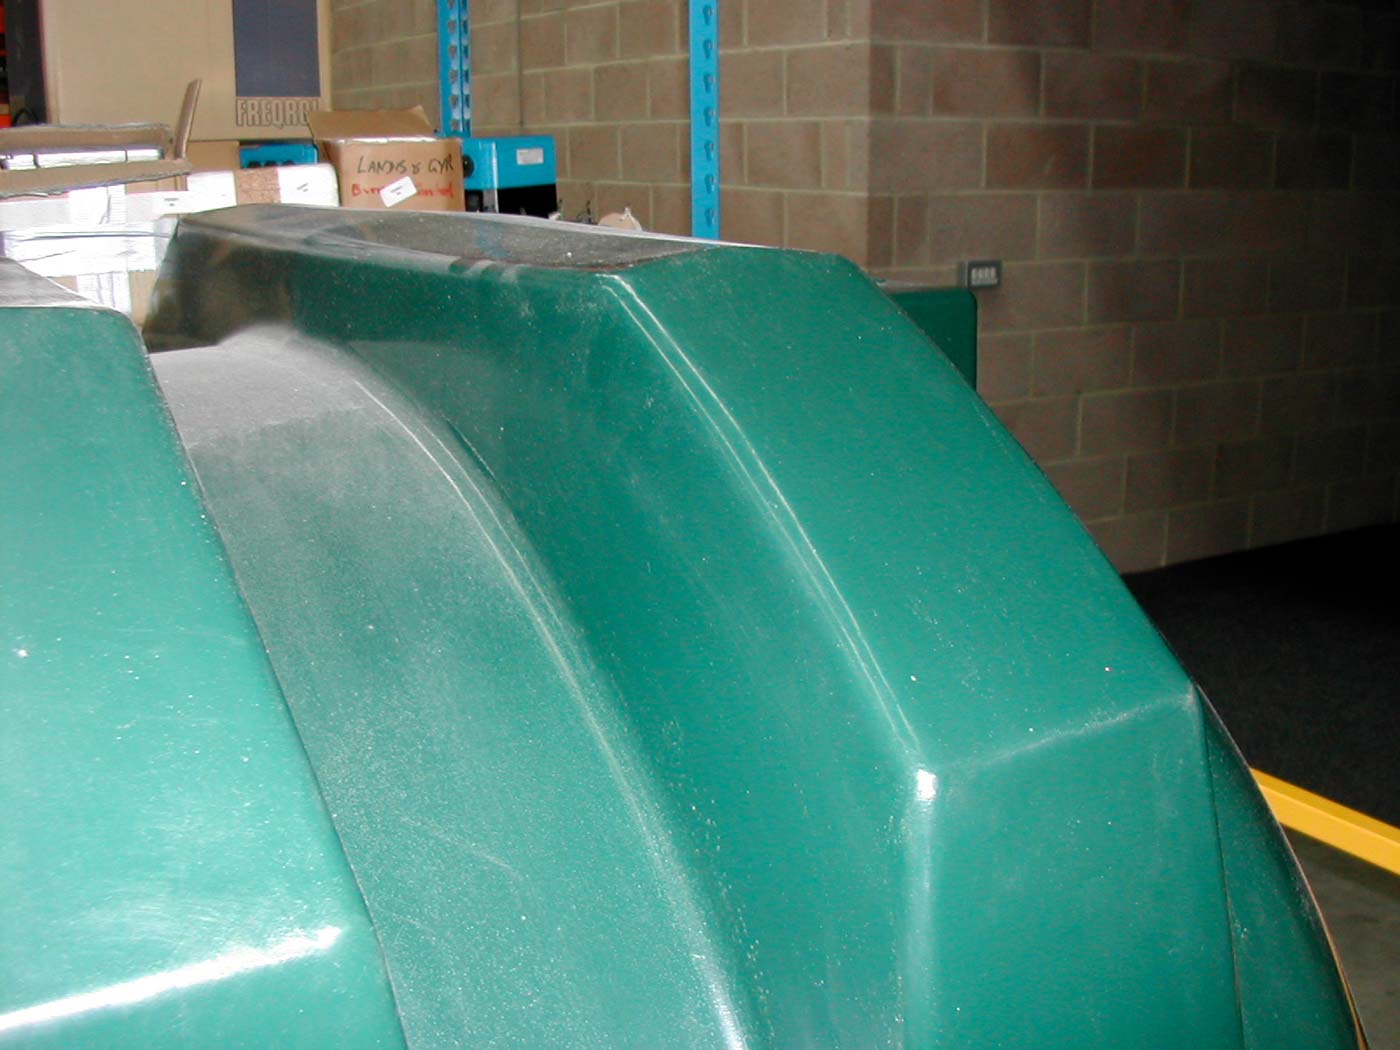
Детали, полученные ротационным формованием, имеют тенденцию постепенно увеличивать толщину стенок на внешних углах детали и слегка уменьшать толщину стенок на острых внутренних углах (Рис. 13.). Ввиду этого под изменением толщины стенки обычно понимают изменения толщины стенки по секциям стенки, не включая угловые секции детали.
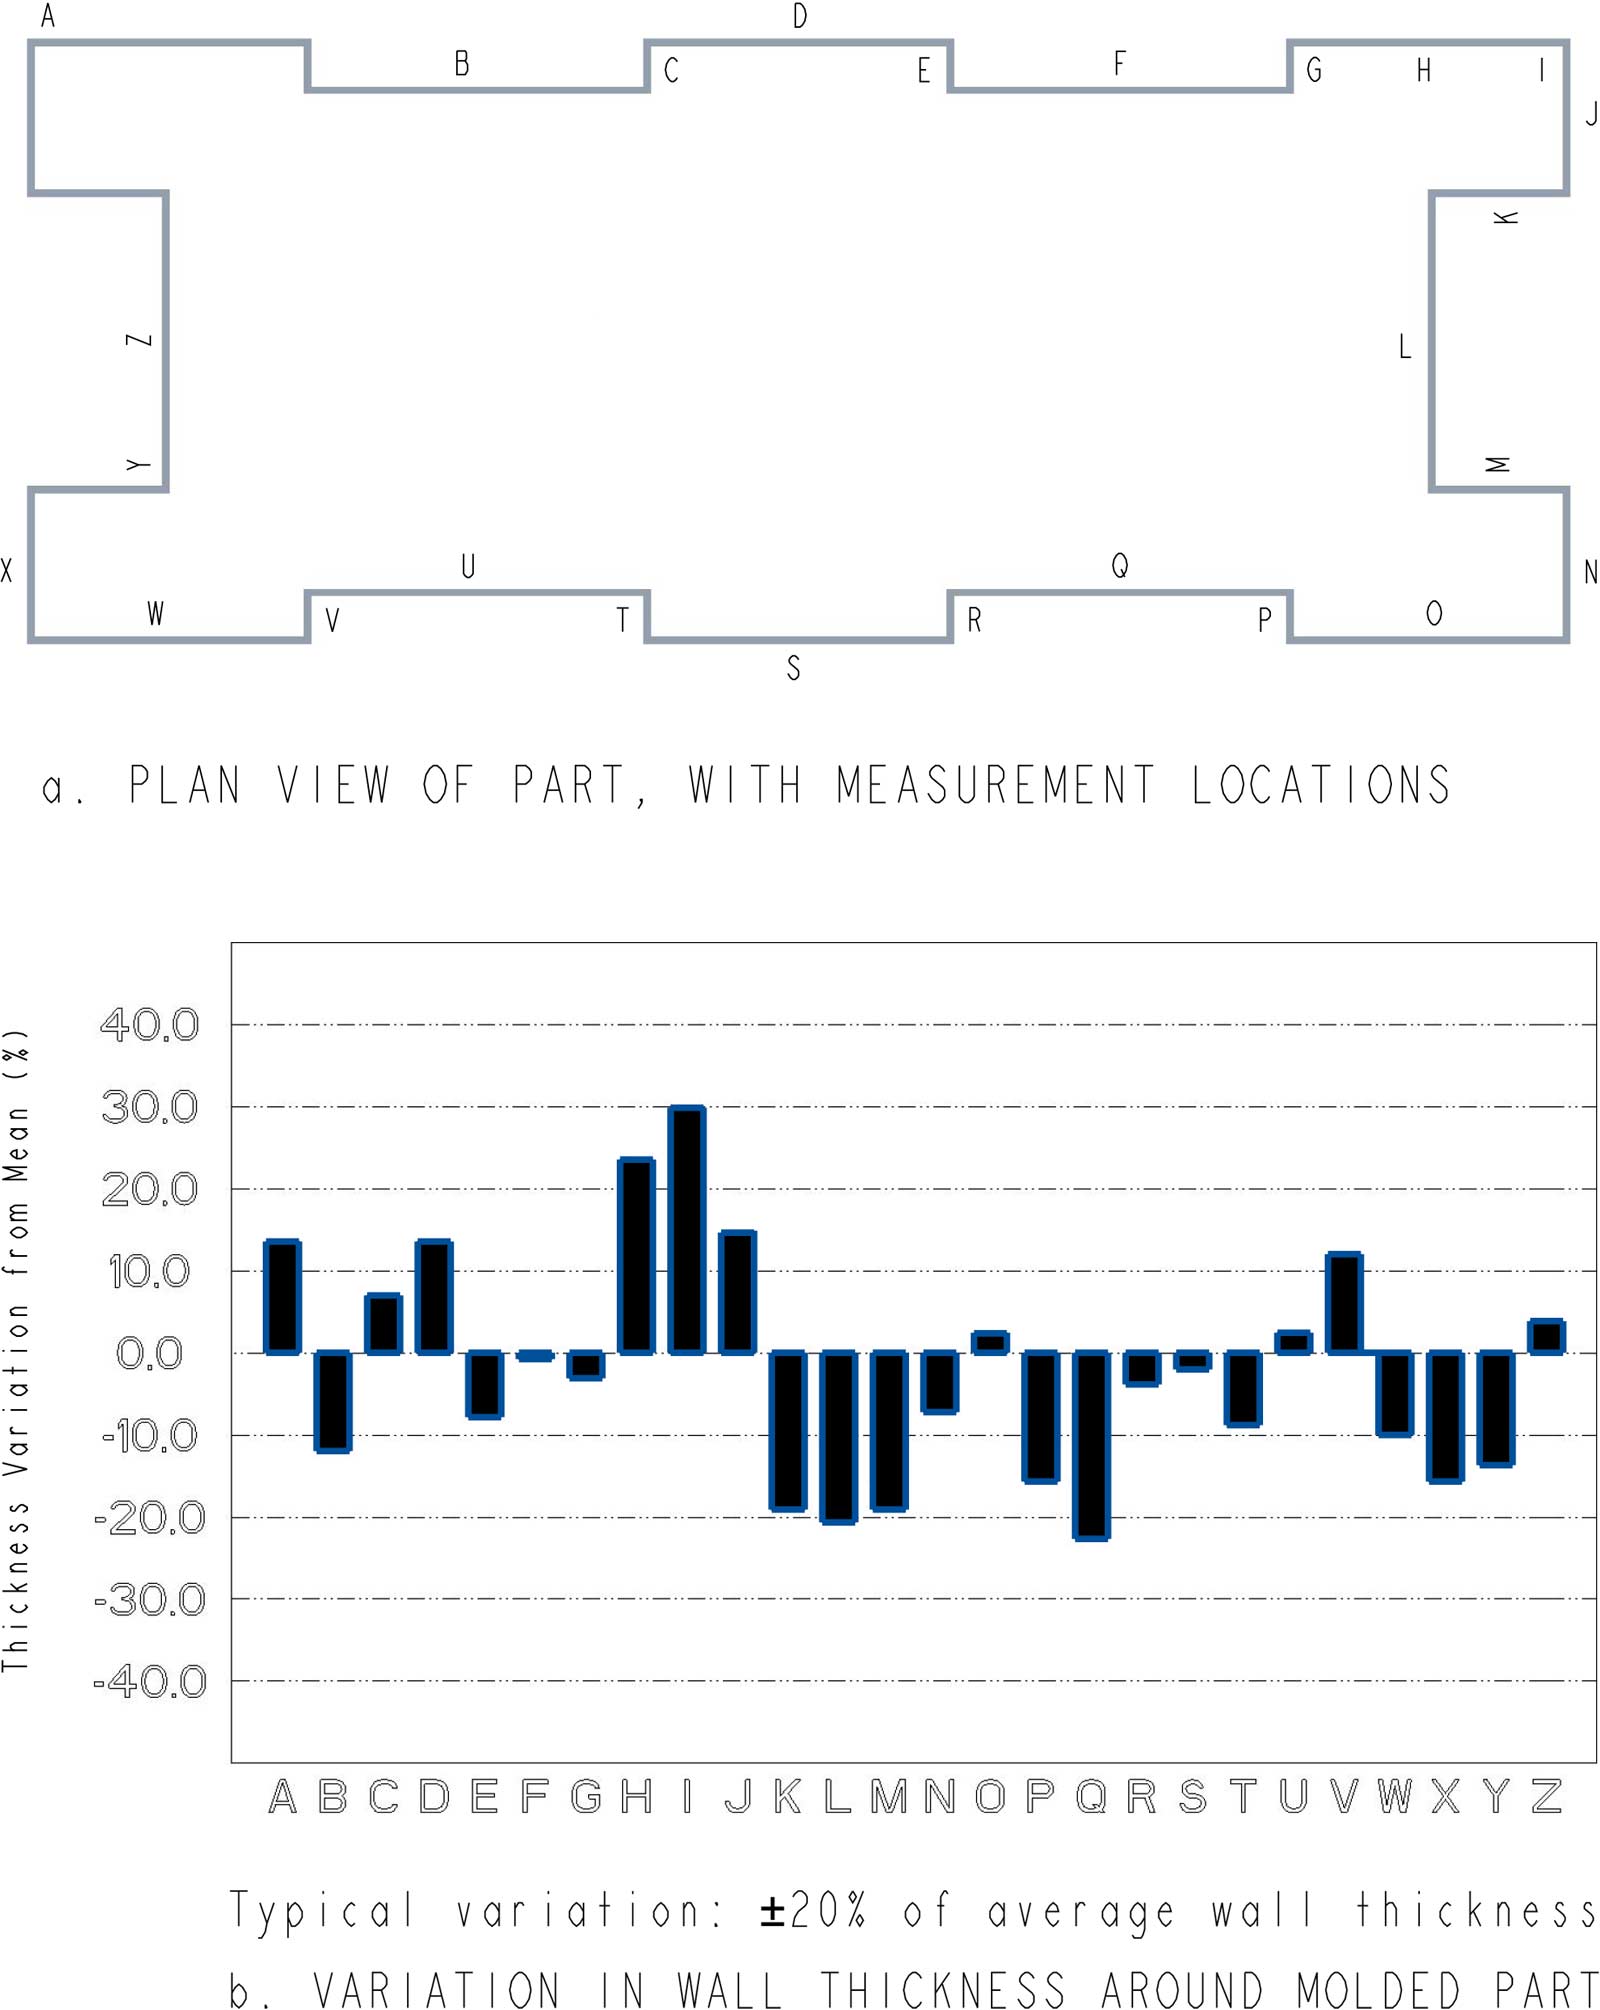
Характер процесса ротационного формования приводит к тому, что толщина секций стенок становится относительно однородной, даже при очень сложных формах. В зависимости от размера и формы детали, а также от формованного материала, при обычном «коммерческом» ротационном формовании ожидается отклонение толщины стенки на ±20%. В принципе, это изменение можно уменьшить примерно до ±10% при более жесткой оптимизации процесса, но это обычно сопровождается увеличением затрат с точки зрения времени разработки и потенциального процента брака.
Показать исходную иллюстрацию на английскомРисунок 14: Изменение толщины вокруг детали, полученной ротационным формованием
Рис. 14. показано измеренное изменение толщины стенки вокруг фактической детали, полученной ротационным формованием; это еще раз подтверждает тот факт, что отклонение ±20% вполне реально при стандартных условиях формования.
Во время ротационного формования двухосное движение заставляет порошок постепенно стекать по внутренним поверхностям формы. Эффект гравитации гарантирует, что порошок накапливается в «луже» материала в любой части формы, которая находится в самой нижней точке. По мере вращения формы различные области формы проходят через ванну с порошком, и таким образом каждая область внутренней полости в какой-то момент должна «видеть» порошок.
Тепло печи приводит к увеличению внешней температуры формы, и впоследствии тепло проходит через стенку формы, и температура внутренней поверхности формы также повышается. При некоторой температуре (для полиэтилена около 230°F) внутренняя стенка будет достаточно горячей, чтобы частицы порошка стали клейкими, прилипли к стенке и были вынесены из ванны порошка. Этот эффект продолжается, поскольку другие части стены становятся достаточно горячими и попадают в лужу с порошком. Таким образом, материал постепенно извлекается из ванны и откладывается на стенку формы; в конечном итоге в резервуаре с порошком полностью закончится материал, который прилипнет к стене.
Если одна область формы предварительно нагревается до помещения формы в печь, то логично, что эта область достигнет температуры клейкости раньше, чем окружающие области, которые не были предварительно нагреты. Поэтому вполне вероятно, что накопление материала в предварительно нагретой зоне будет больше, чем в других зонах, и конечная толщина стенки, соответственно, будет локально увеличена. Существуют также устройства (тепловые ребра и усилители воздуха), которые могут концентрировать больше тепла в определенных областях во время формования; они обычно используются для обеспечения дальнейшего контроля изменения толщины.
Если область формы защищена от тепла, становится очевидным противоположный эффект; экранированные области будут иметь меньшую толщину стенок, чем неэкранированные области. Если необходимо предотвратить накопление материала (например, для образования отверстия или проема в детали), изоляцию можно прикрепить к соответствующей области за пределами формы.
Неравномерное применение тепла имеет тенденцию быть преобладающим фактором в большинстве случаев изменения толщины стенки. Особенно это актуально для форм простой формы. Неравномерность может быть вызвана намеренно или может быть случайной. Например, если несколько форм слишком тесно расположены на плече машины, соседние формы могут в некоторых местах защищать друг друга от тепла.
Другая, менее частая причина изменения толщины связана со сложностью формы и движением порошка. Если одна область формы проходит через ванну порошка чаще, чем другие, вероятно, произойдет преимущественное накопление материала. Альтернативно, если часть формы реже «видит» порошок, может возникнуть тонкая область. Этот эффект может стать особенно очевидным при использовании некоторых сложных форм. Обычно проблему можно решить каким-либо образом, например, перестановкой формы или изменением коэффициента вращения.
Большие вертикальные резервуары для хранения жидкостей часто специально проектируют с увеличением толщины стенки сверху вниз. Гидростатическая нагрузка максимальна у дна, поэтому более толстая стенка позволяет удерживать напряжения в допустимых для материала пределах. Такое распределение толщины проще всего получить с помощью качания рычага (см. раздел «Машины»).
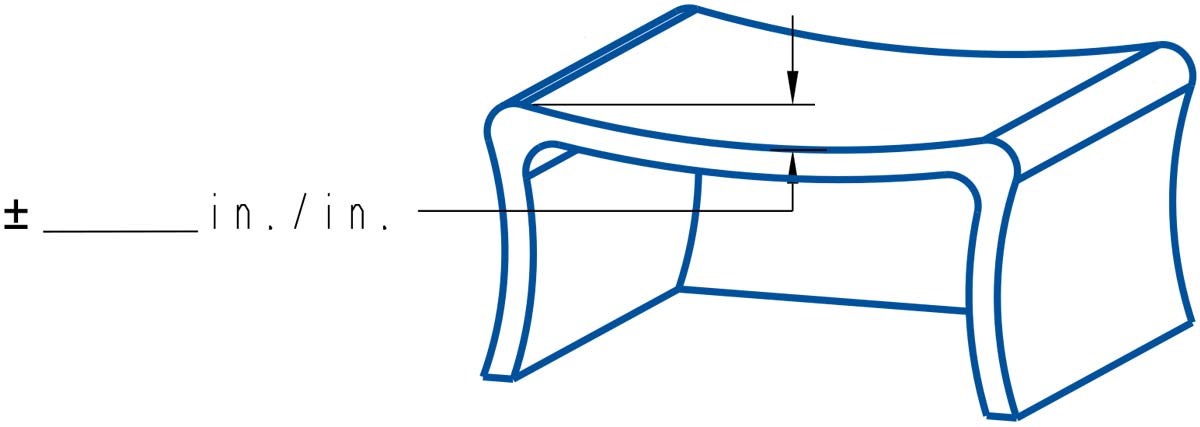
Детали, полученные ротационным формованием, например, детали, полученные выдувным формованием, формуют в полых формах, обычно без внутренней структуры. Это означает, что внутренняя поверхность детали фактически имеет произвольную форму. На больших плоских поверхностях может наблюдаться тенденция к тому, что середина области будет вдавлена относительно внешней части области, создавая эффект внутреннего изгиба. Это имеет тенденцию становиться более выраженным по мере увеличения толщины стенки.
Показать исходную иллюстрацию на английскомРисунок 15: Допуск плоскостности
Проектировщику следует учитывать большие плоские поверхности, которые имеют функциональные или косметические характеристики. Коммерчески приемлемый допуск плоскостности полиэтиленовой детали будет находиться в диапазоне от ±0,020 до 0,030 дюймов на дюйм (см. Рис. 15.). При использовании качественной оснастки и управляемого технологического процесса можно обеспечить точный допуск ±0,010 дюйма на каждый дюйм размера.
Альтернативными стратегиями могут быть разделение плоских участков с элементами поверхности или проектирование с небольшим внешним контуром.
Хотя часто предпочитают избегать больших плоских поверхностей при проектировании деталей, полученных ротационным формованием, при необходимости можно включить такие поверхности. Опытные формовщики, работающие с деталями, полученными ротационным формованием и имеющими большие плоские поверхности, могут использовать ряд методов. Плоские поверхности могут поддерживаться ребрами жесткости, а в некоторых конструкциях успешно предусмотрены выступы размером примерно 0,015 дюйма на дюйм на плоских поверхностях. Также часто используются вторичные приспособления, чтобы гарантировать, что отлитая деталь сохраняет свою форму во время охлаждения после формования. Некоторые дизайны включают в себя текстуры, украшения или выгравированные надписи на плоских поверхностях, чтобы отвлечь внимание от отсутствия плоскостности.
Минимальное расстояние между стенками и образование перемычек
Минимальное расстояние между стенками и образование перемычек
Как описано ранее, первая стадия процесса ротационного формования включает в себя способность порошка беспрепятственно перемещаться и растекаться по внутренней поверхности полости инструмента. Простая полая форма вряд ли создаст какие-либо трудности в этом отношении. Однако в полости более сложной формы могут существовать ограничения для потока порошка в некоторых секциях.
Показать исходную иллюстрацию на английскомРисунок 16: Перекрытие – стены слишком близко друг к другу
Проблемы с потоком порошка могут стать особенно острыми для форм, которые имеют параллельные стенки, расположенные близко друг к другу; так обстоит дело с двустенными деталями. Параллельные стенки, расположенные слишком близко, могут привести к тому, что порошок заполнит пространство между ними, и полость не сможет полностью заполниться (Рис. 16.). После плавления и охлаждения образуется прочная перемычка материала и в большинстве случаев дефект сплошности стенки будет виден снаружи детали. Одна часть стены может иметь уменьшенное сечение стены или вообще отсутствовать.
Показать исходную иллюстрацию на английскомРисунок 17: Параллельное разделение стенок
Чтобы уменьшить возможность образования перемычек, рекомендуется расстояние между параллельными стенками (поверхность внешней стенки детали и поверхность наружной стенки детали) в пять раз превышающее номинальную толщину стенки детали (Рис. 17.). Это позволит формовать детали хорошего качества практически без затруднений.
Перегородки толщиной всего лишь в три раза превышающие номинальную толщину стенки были успешно отформованы лишь с редкими дефектами перекрытия. Однако параллельные стены, расположенные так близко друг к другу, требуют значительного ухода и внимания, и идеальные детали могут быть изготовлены неравномерно.
Пластмассовый порошок низкого качества также может способствовать образованию мостиков, особенно порошков с плохой начальной текучестью в сухом состоянии (Рис. 18.). В отрасли ротационного формования существует согласованный протокол испытаний, по которому можно определить качество порошка партий материала. Следует отметить, что характеристики текучести порошка внутри нагретой формы будут ухудшаться по мере нагревания порошка, поэтому первоначальный (т.е. перед формованием) показатель текучести в сухом состоянии имеет большое значение.
Другим параметром качества порошка, который можно легко измерить, является насыпная плотность порошка. Насыпная плотность, вероятно, будет составлять примерно одну треть от формованной плотности материала. Это означает, что данная масса порошка в начале процесса будет занимать внутри формы примерно в три раза больше объема, чем материал при полной формовке. Это повышает вероятность того, что при некоторых размерах и формах детали объем полости формы окажется недостаточным для размещения необходимой загрузки порошка. В относительно небольшом объеме полости формы поток порошка вокруг полости может быть замедлен до такой степени, что могут возникнуть проблемы с перемычками и чрезмерное изменение толщины стенок.
Полости формы, которые в остальном не представляют проблем, но имеют ограничения для течения в некоторых секциях, также могут быть склонны к проблемам с закупоркой. Если такие проблемы не могут быть решены на этапе проектирования, формовщик может внести в процесс некоторые меры, которые помогут избежать проблем. В основном это связано с внесением изменений в установку, вращение и параметры обработки формы.
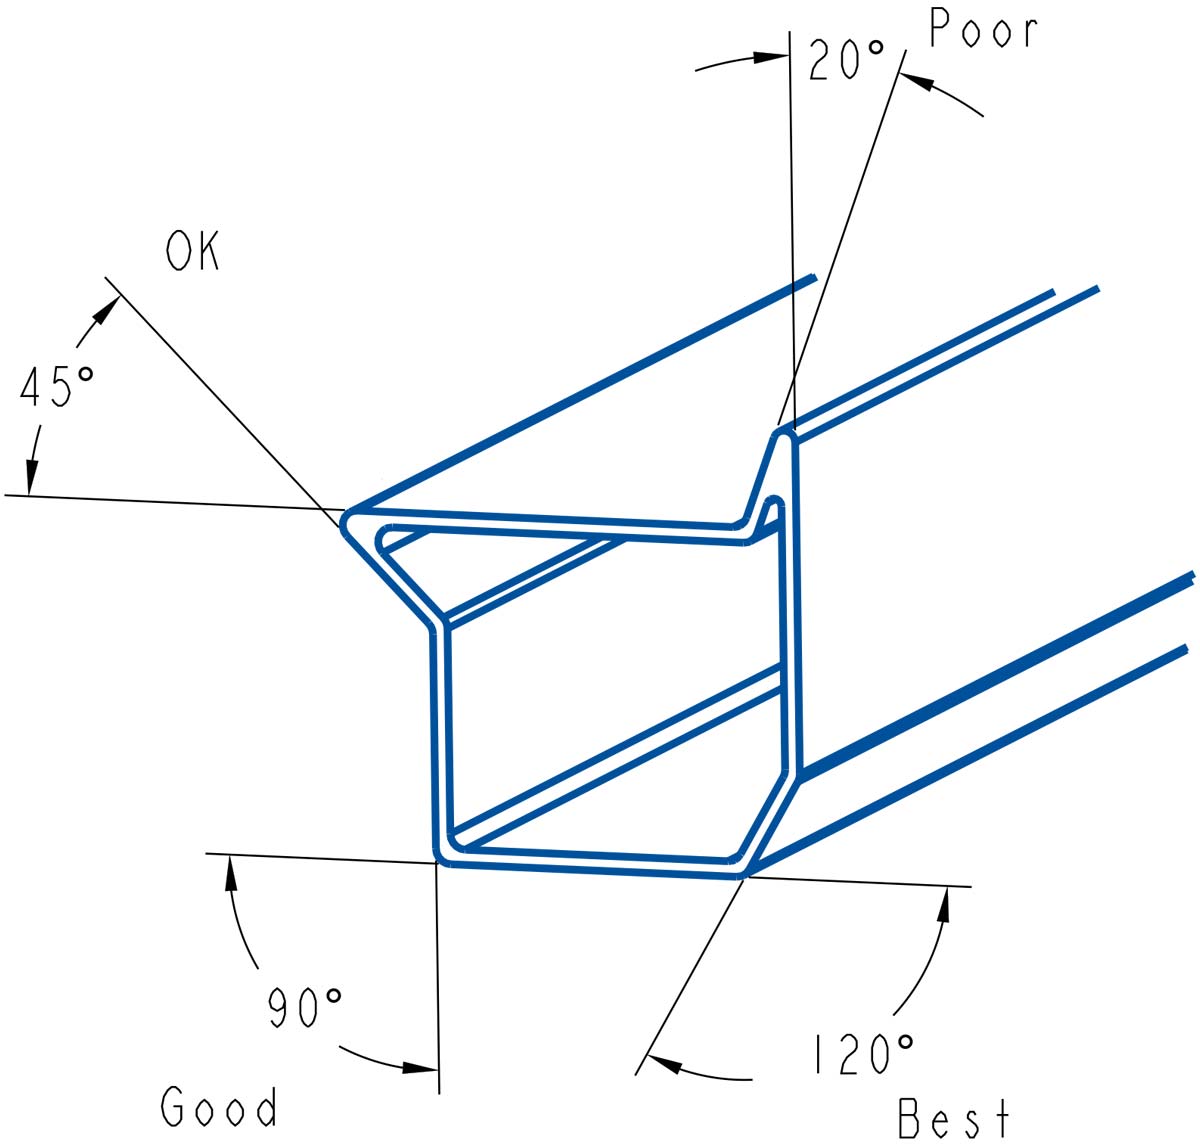
Полное формирование по углам трехмерной детали должно быть тщательно продумано на стадии проектирования. Очень сильно наклоненные углы могут создать проблемы с перекрытием, аналогичные тем, которые возникают в узких стенах. Углы углов, меньшие рекомендованных, могут привести к тому, что детали будут заполнены не полностью.
Показать исходную иллюстрацию на английскомРисунок 19: Рекомендуемые пределы угловых углов
Рис. 19. показаны рекомендуемые пределы угловых углов при ротационном формовании.
Причины таких проблем по своей природе аналогичны узким пространствам. Стандартный порошок будет с трудом затекать в узкие углы, и вероятны проблемы с перемычками и связанные с ними дефекты. Кроме того, воздушная пробка может застрять в углу и помешать полному потоку порошка. Когда деталь полностью отлита, на этом этапе может отсутствовать материал. Это может привести к бракованию детали и увеличению ее стоимости.
Детали неправильной формы с углами углов 90° или более могут быть относительно легко отлиты из любого пластикового материала, подходящего для требований конечного использования детали.
Угловые углы менее 90° могут потребовать большей осторожности и внимания со стороны формовщика. Качество порошка станет более важным, поскольку углы станут более острыми. Угловые углы в 45° должны быть последовательно достигнуты при использовании стандартных полиэтиленовых порошков, а минимальный рекомендуемый угол для таких материалов составляет 30°.
Полимеры, подаваемые в форму в жидкой форме (например, пластизоль ПВХ), должны течь достаточно хорошо, чтобы соответствовать тем же ограничениям, которые указаны выше.
Хотя всегда лучше «спланировать» проблемы, иногда более острые углы могут быть неизбежны. В таких случаях можно попробовать некоторые способы формования.
Использование порошка с лучшей сухой текучестью может помочь избежать проблем с заполнением углов. Как правило, это подразумевает более крупный порошок, чем стандартный. Известно, что микропеллеты, которые представляют собой очень маленькие гранулы со средним размером частиц примерно на 50% больше, чем стандартный порошок, в некоторых случаях устраняют проблемы. Проблемы, связанные с скоплением воздуха в нижней части угла, можно решить, проделав небольшое (1/16 дюйма) отверстие в форме на кончике угла. Это позволит воздуху выходить во время приготовления, и в детали образуется небольшой выступ, который можно отрезать после извлечения из формы.
Было бы разумно зарезервировать такие средства для использования только тогда, когда требования детали делают очень острые углы совершенно неизбежными.
Ограничивающим фактором для угловых углов является то, что на их вершине должен быть достаточный радиус, т.е. точка, где встречаются две стенки. Рекомендации по проектированию «минимальных расстояний между стенами» и «угловых радиусов» также применимы к угловым углам.
Ребра являются важной конструктивной деталью пластиковых деталей, полученных ротационным формованием. Детали, полученные ротационным формованием, имеют стенки, которые могут быть тонкими по сравнению с общим размером детали. Стратегическое расположение ребер может повысить жесткость детали при сохранении минимальной номинальной толщины стенки. Правильное использование ребер жесткости может привести к получению прочных и легких деталей, которые можно производить за относительно короткие циклы формования и, следовательно, с оптимальными затратами.
Рисунок 20: Глубокие ребра
Ребра жесткости могут быть выполнены в различных конфигурациях с точки зрения ширины, глубины и расстояния. Глубокие, узкие ребра (Рис. 20.) можно рассматривать как ряд близко расположенных параллельных стен, поэтому следует соблюдать рекомендации по проектированию параллельных стен.
Как правило, легче изготовить несколько неглубоких ребер, чем одно глубокое ребро.
Сплошные ребра, подобные тем, которые обычно используются в деталях, полученных литьем под давлением или прессованием, будут представлять собой значительные проблемы при ротационном формовании. Их использование не рекомендуется, за исключением случаев, когда для их использования имеются серьезные причины и для успешной реализации потребуется значительная разработка конструкции (включая возможные модификации инструментов).
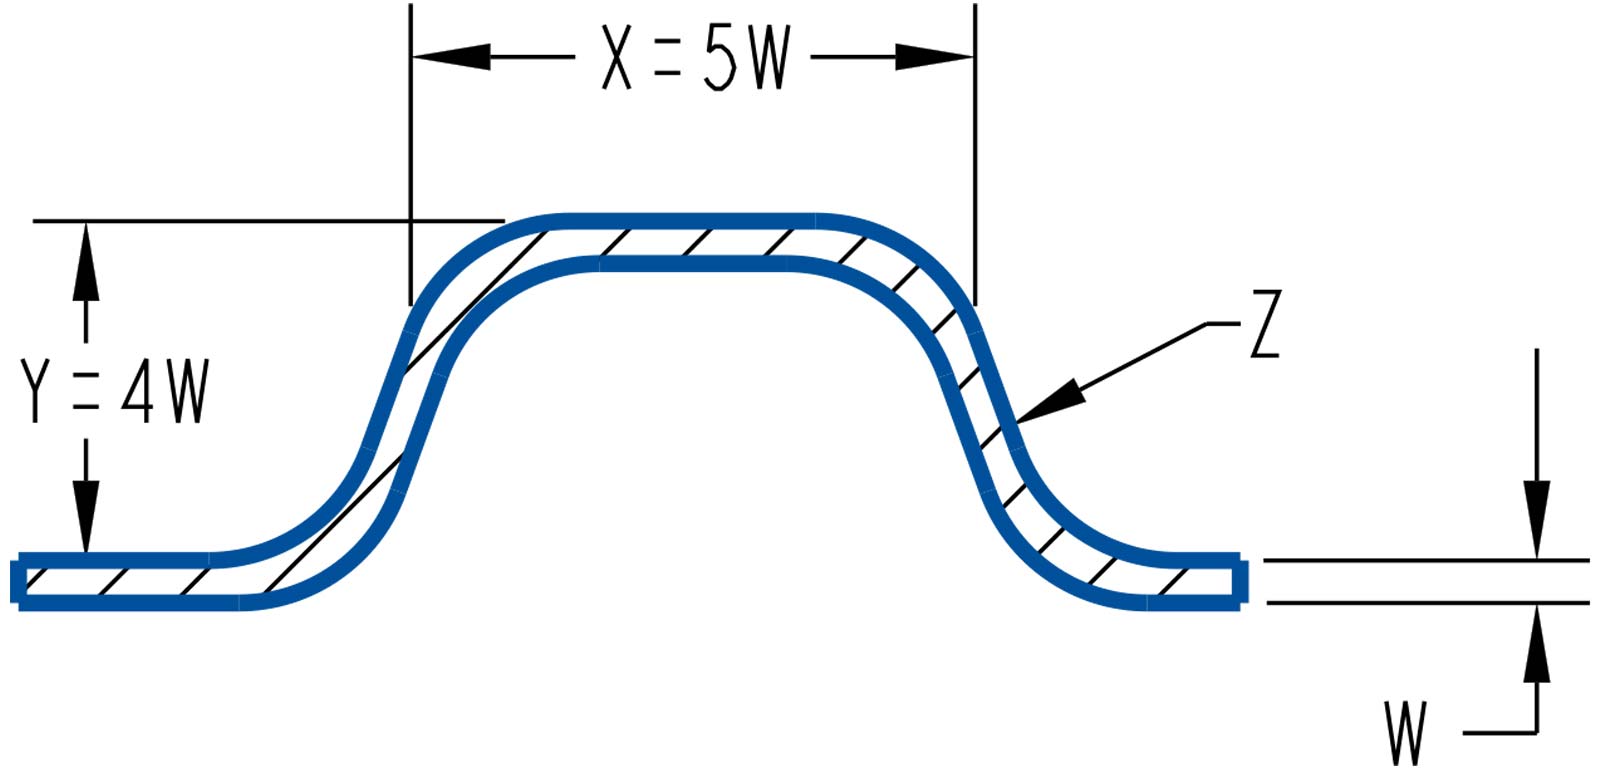
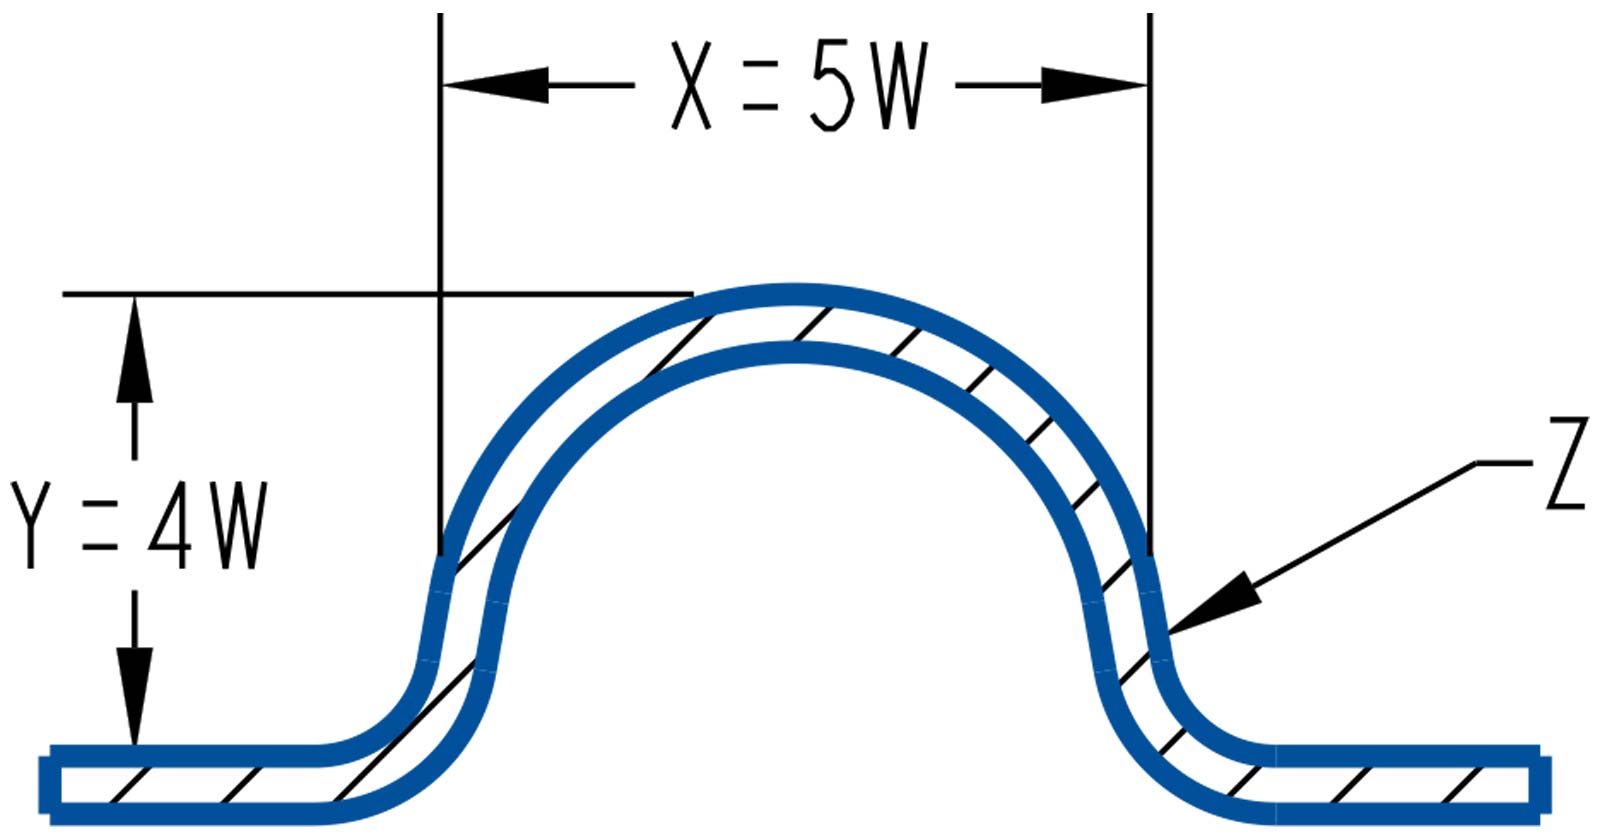
Хорошая средняя пропорция для ребер жесткости, полученных ротационным формованием, должна составлять ширину, по меньшей мере, в пять раз превышающую номинальную толщину стенки, и высоту, по меньшей мере, в четыре раза превышающую номинальную толщину стенки (Рис. 21.). По мере увеличения высоты ребра будет увеличиваться и жесткость конструкции; это главный фактор. Более широкое ребро увеличит вероятность правильного формирования. Для достижения наилучших результатов ширина ребра должна быть больше его высоты.
Ребра с более закругленным профилем (Рис. 22.), как правило, будет проще всего производить. Однако при той же массе используемого материала армирующее ребро прямоугольной формы, вероятно, обеспечит большую жесткость.
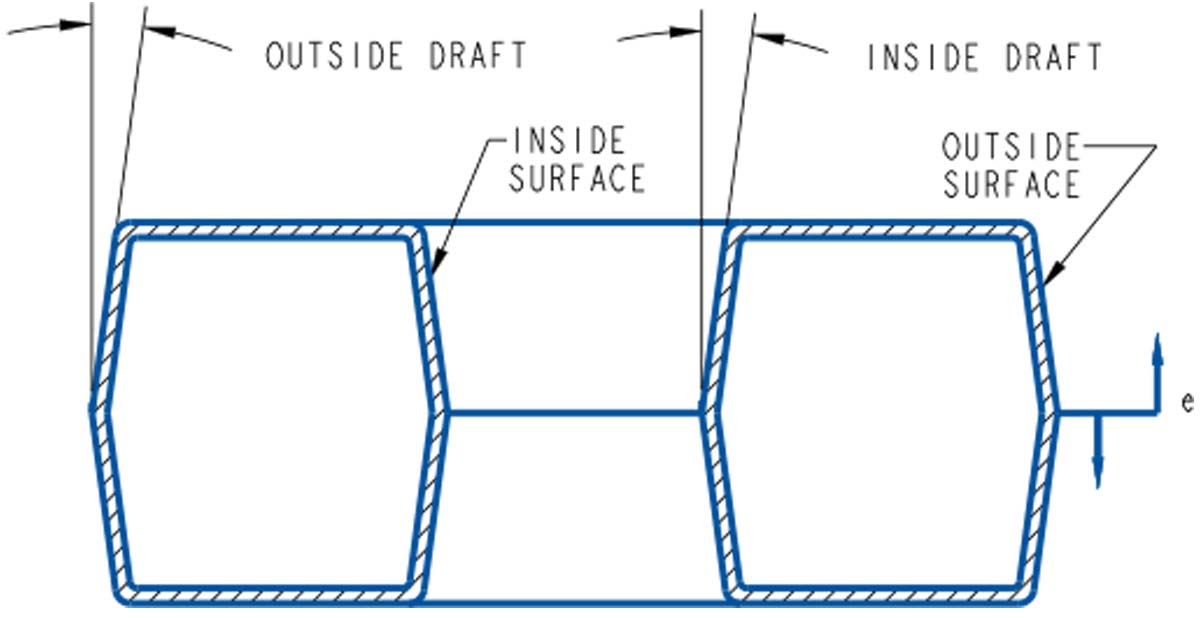
Боковые стенки ребер жесткости должны быть снабжены соответствующей конусностью, чтобы улучшить их отделение от стенок формы. Подходящие углы конуса указаны в разделе «Углы уклона».
Соединительные рёбра kiss-off, точечные соединения и сквозные соединения kiss-through
Соединительные рёбра kiss-off, точечные соединения и сквозные соединения kiss-through
Показать исходную иллюстрацию на английскомРисунок 23: Соединения противоположных стенок kiss-off
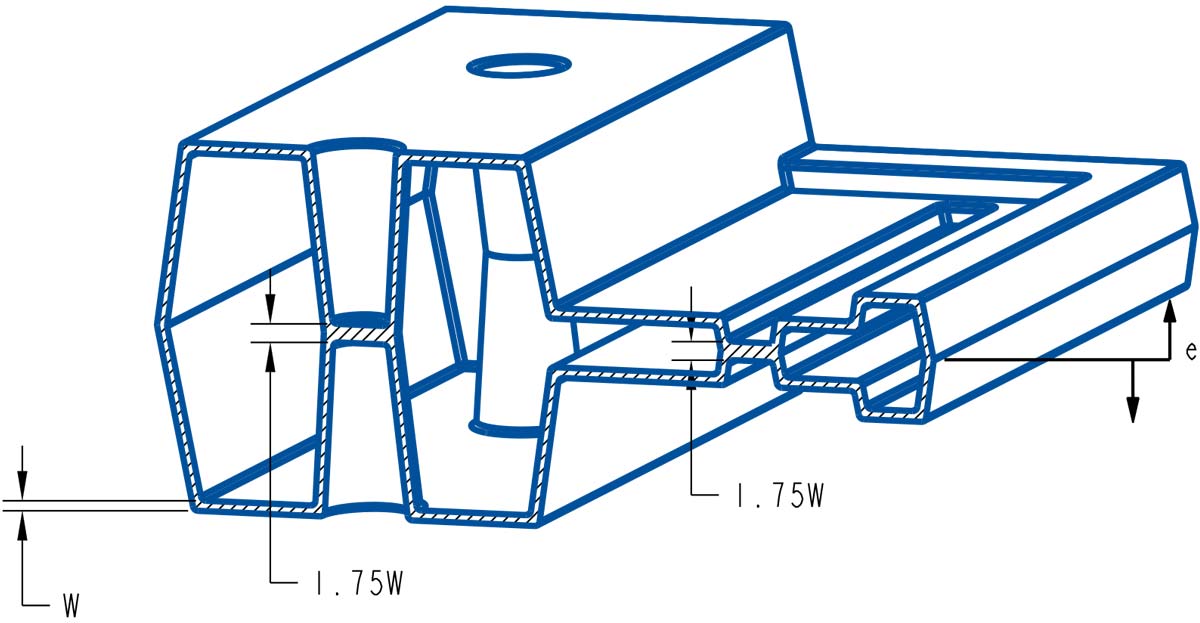
Возможность формирования соединений kiss-off характерна именно для ротационного формования. Такое усиление позволяет эффективно связать два близко расположенных прямолинейных участка стенок (Рис. 23.). Это значительно повышает жёсткость, прочность и стабильность размеров. Соединения kiss-off применяют для уменьшения коробления больших плоских поверхностей, а также для усиления баков и создания внутренних перегородок.
Соединения kiss-off могут иметь форму рёбер, связывающих стенки на некоторой длине, отдельных точечных соединений или сквозных соединений kiss-through, образующих проход через изделие от одной стороны до другой.
Рисунок 24: Рекомендуемая геометрия соединения kiss-off
Для получения ребра или точечного соединения kiss-off между выступами на противоположных сторонах формы должен оставаться зазор. Его величина относительно номинальной толщины стенки критична. При слишком большом зазоре надёжное соединение не образуется. Слишком малый зазор мешает порошку попадать в эту область и формировать соединение. На практике зазор часто подбирают опытным путём или по результатам предыдущих работ. Хорошая исходная величина — 175% номинальной толщины стенки (Рис. 24.). Такие пропорции обеспечивают достаточную глубину сварного соединения и оставляют место для поступления порошка. Распространённый подход — сначала изготовить форму с меньшим зазором, затем поэтапно снимать металл шлифованием, пока не будет получена нужная глубина соединения.
Если соединяемые стенки формы находятся далеко друг от друга, выступы, образующие kiss-off, получаются достаточно глубокими. К их вершинам может поступать недостаточно тепла; тогда в этой критической области нарастает меньше полимерного материала. Применение усилителей воздушного потока (Рис. 25.) или теплопроводящих штифтов увеличивает локальный подвод тепла и позволяет управлять его расположением. Другой способ — уменьшить толщину металла формы в области kiss-off, хотя это не всегда легко осуществить. Нарастанию полимера могут способствовать специальные покрытия (surface enhancers) на основе полиэтиленового воска, распыляемые на выступы, а также локальное текстурирование поверхности.
Рисунок 26: Сквозные соединения kiss-through
Сквозные соединения kiss-through (Рис. 26.) часто применяют для формирования проходов под оси колёс, пальцы шарниров, сливные пробки и герметичные проходы. Конструкция прохода в форме должна обеспечивать максимально свободное движение горячего воздуха. Для достаточного нарастания материала могут потребоваться усилители воздушного потока.
Термин «угол формовочного уклона» относится к конусности, которая применяется к поверхностям деталей перпендикулярно линии разъема формы. Угол формовочного уклона облегчит извлечение готовой детали из полости формы.
Чтобы оптимизировать общее время цикла, формовщик будет стремиться минимизировать время охлаждения детали. Чтобы извлечь деталь из формы, она должна быть достаточно охлаждена, чтобы сохранить свою форму и противостоять силам, необходимым для извлечения ее из формы. Обычно полиэтиленовые детали можно снимать с инструмента при температуре ниже 190°F; при этой температуре материал тверд, но при этом обладает значительной гибкостью. Если для снятия детали потребуется слишком большая сила, она может безвозвратно деформироваться. Большой угол формовочного уклона уменьшит силы, приложенные к детали во время снятия, а также сведет к минимуму вызванное напряжение и деформацию.
Несмотря на преимущество включения формовочных уклонов, детали можно формовать ротационным формованием вообще без угла уклона. Это становится возможным благодаря склонности большинства полимеров, подвергаемых ротационному формованию, испытывать значительную усадку при охлаждении горячего расплава до температуры кристаллизации. Эта усадка способствует освобождению детали от инструмента. Для марок полиэтилена рото эта температура высвобождения составляет ок. 260°F.
Другие полимеры, подвергаемые ротационному формованию, которые испытывают значительную усадку, включают полиамид и полипропилен. ПВХ и поликарбонат не дают заметной усадки.
Усадка полимеров будет иметь неблагоприятное воздействие на высвобождение из ядер; в этом случае усадка затруднит выпуск. Например, деталь в форме пончика будет сжиматься из полости формы на своих внешних поверхностях, но будет плотно сжиматься на внутренних поверхностях формы. В таком случае было бы разумно предусмотреть большой угол формовочного уклона на внутренних поверхностях.
Из различных полимеров, подвергаемых ротационному формованию, полиэтилен испытывает наиболее заметную скорость усадки; Разработчики форм обычно используют для этого полимера цифру 1-4%. Полиамиды и полипропилен дают усадку меньше: типичный припуск составляет 1-2%. Однако следует отметить, что на усадку и освобождение может влиять широкий спектр факторов, помимо типа базового полимера:
Текстура поверхности формы: Поверхность с высоким блеском должна отделяться легче, чем текстурированная. Однако избегайте завышенных спецификаций, поскольку чрезмерная полировка формы приводит к значительным затратам.
Постоянное покрытие инструмента или тип используемого полустойкого антиадгезива для форм: Могут быть нанесены покрытия из ПТФЭ, которые имеют ряд характеристик отделения. Аналогичным образом доступны полуперманентные средства как с высоким, так и со средним и низким высвобождением.
Скорость охлаждения: Если применяется быстрая скорость охлаждения выше температуры отделения, может произойти более быстрое высвобождение полимера с поверхности инструмента. Однако слишком быстрое отпускание может привести к деформации, особенно на плоских поверхностях. Известно, что использование водяного охлаждения, в отличие от принудительного воздушного охлаждения, способствует короблению.
Тип материала: Даже среди полиэтиленов степени усадки могут различаться достаточно, чтобы быть заметными. В общем, вращающийся полиэтилен более высокой плотности будет сжиматься сильнее и в неоптимизированной среде охлаждения может значительно деформироваться.
Пигменты: Различные пигменты, добавляемые к полимеру для достижения определенного цветового оттенка, могут оказывать различное влияние на усадку и высвобождение. Органические пигменты способствуют ранней кристаллизации полимера и увеличению усадки; особенно это заметно на пигментах синего оттенка. Напротив, белые и пастельные оттенки будут иметь тенденцию сжиматься немного меньше.
Добавки: Некоторые из добавок и технологических добавок, которые включаются в составы полимеров, могут оказывать заметное влияние на усадку и коробление.
Конструкция формы: Полимер, уложенный более толсто в углах формы, будет охлаждаться медленнее, чем полимер в середине боковой стенки. Это может способствовать усадке, когда полимер в середине высвобождается раньше, чем в углах. В больших деталях это может привести к тому, что боковая стенка прогибается внутрь от углов, когда деталь полностью остынет.
Неуклюжее или агрессивное извлечение из формы: Как обсуждалось ранее, чрезмерные манипуляции с горячей деталью во время извлечения из формы могут привести к необратимой деформации.
Показать исходную иллюстрацию на английскомРисунок 27: Рекомендуемые формовочные уклоны
Рекомендуемые формовочные уклоны (Рис. 27.) для полиэтилена (в градусах на сторону):
Наружные поверхности: Минимум 0° Максимум 1° Внутренние поверхности: Минимум 2° Максимум 4° Текстурированные поверхности: добавьте дополнительный уклон на 1°/сторону на каждые 0,001 дюйма текстурированной глубины. Крупногабаритные детали: рассмотрите возможность увеличения формовочных уклонов, если это возможно. Необычные формы: Как указано выше.
В заключение, хотя детали без формовочных уклонов могут быть изготовлены (особенно если простота обработки и стоимость детали имеют второстепенное значение), свободные формовочные уклоны должны быть включены в конструкцию пластиковых деталей там, где это возможно.
Радиусы на углах пластиковых деталей выполняют две основные функции:
Они распределяют напряжение по более широкой площади и повышают прочность детали.
Они улучшают формование углов и, следовательно, общее качество детали.
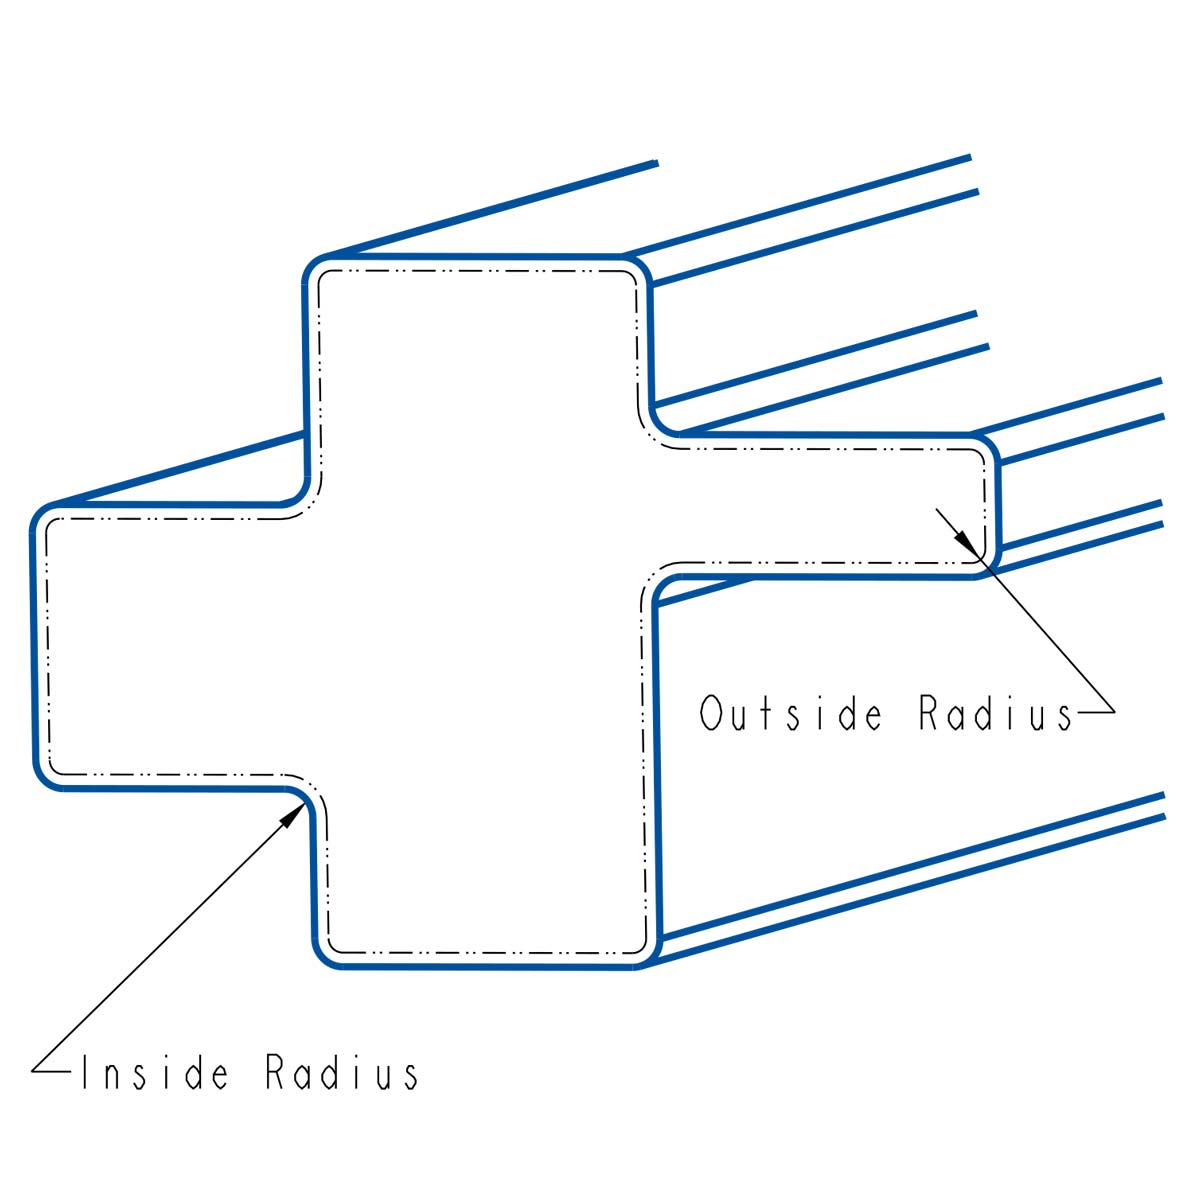
Как правило, высокие угловые напряжения будут возникать, если радиусы внутренних углов составляют менее 25% номинальной толщины стенки. Оптимальный размер углового радиуса составляет 75% толщины стенки; больший радиус будет иметь небольшой дополнительный положительный эффект.
С точки зрения формуемости, большие радиусы приведут к лучшей однородности детали. Острые внутренние углы не будут так легко заполняться порошком и могут нагреваться в последнюю очередь. Эти эффекты в совокупности создают возможность возникновения мостовых эффектов и дефектов детали. Кроме того, внутренние углы будут тоньше номинальной толщины всей детали.
Внешние углы обычно нагреваются первыми, и захват порошка начинается раньше, чем для всей детали. Поэтому внешние углы будут иметь тенденцию быть толще, чем в целом.
Показать исходную иллюстрацию на английскомРисунок 28: Неоптимальная угловая геометрияПоказать исходную иллюстрацию на английскомРисунок 29: Оптимальная угловая геометрия
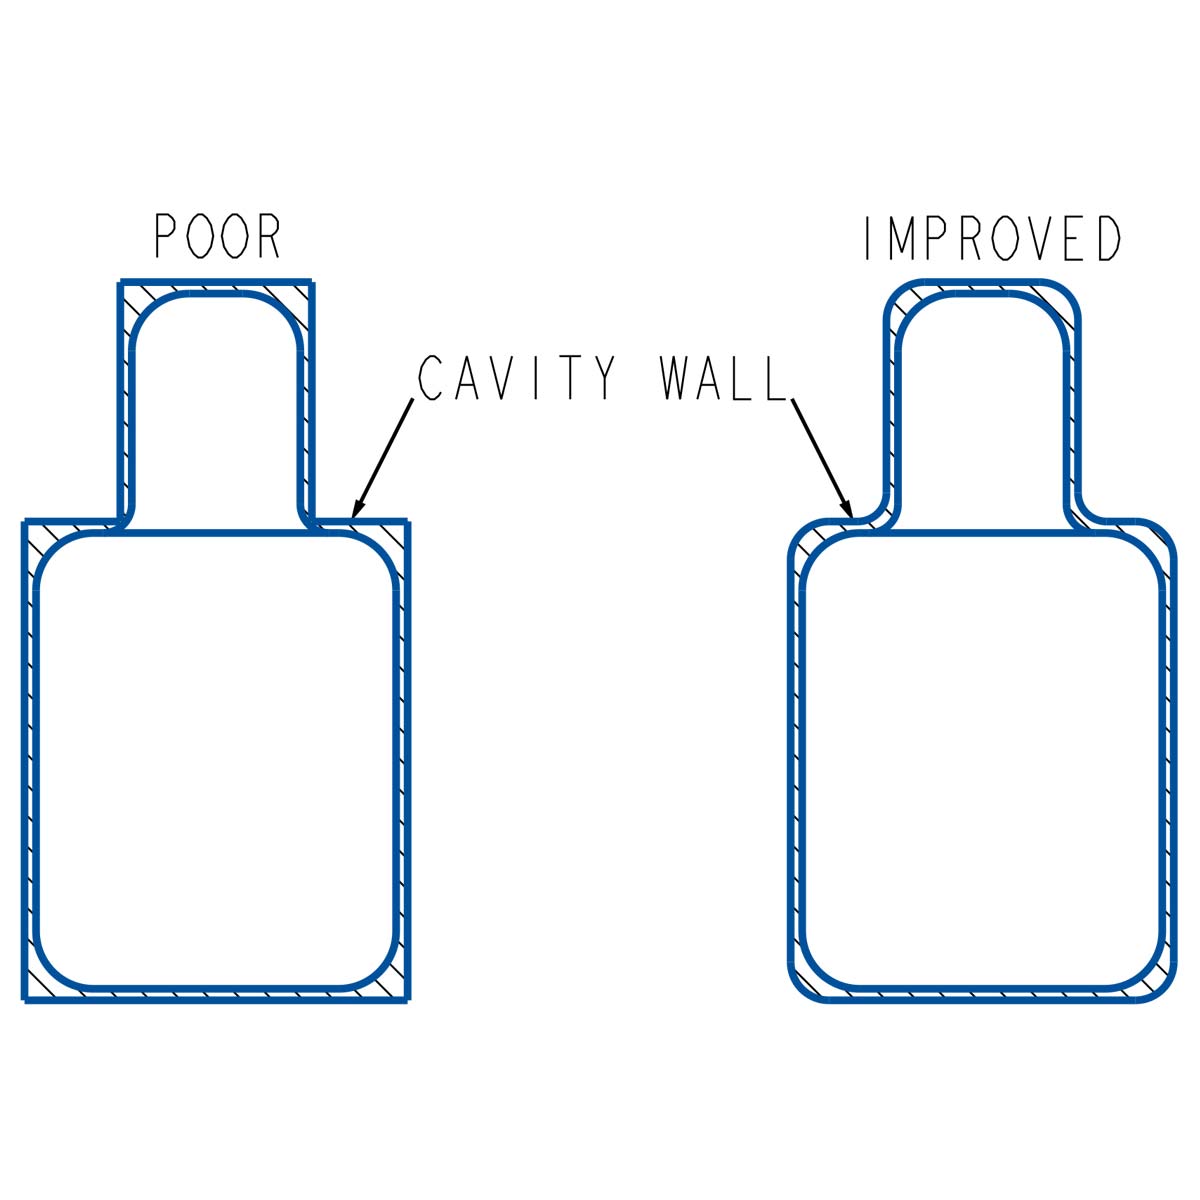
Рис. 28 и 29 иллюстрируют эти эффекты. Дополнительная толщина материала стенки на внешних углах обычно рассматривается как преимущество, поскольку зачастую именно здесь наблюдается наибольшее напряжение.
Ввиду потенциальных трудностей очень желательно хорошо закруглить внутренние и внешние углы пластиковых деталей, полученных ротационным формованием. Размер угловых радиусов должен быть указан в проекте детали; Рекомендуемые значения для изделий из полиэтилена, полученных ротационным формованием, следующие:
Ротационное формование представляет собой идеальный процесс для производства полых бесшовных пластиковых деталей. Однако в большинстве частей в боковой стенке будет иметься по меньшей мере одно отверстие для размещения вентиляционной трубы в форме. Вентиляция необходима для того, чтобы во время процесса форма не находилась под давлением. Хотя сферические детали (например, шарики) можно производить без вентиляционных отверстий, форма и деталь без вентиляции являются необычными. Детали с большими, плоскими, неподдерживаемыми поверхностями должны быть вентилированы, чтобы свести к минимуму коробление детали и повреждение формы.
В некоторых случаях в конструкции детали могут использоваться вентиляционные отверстия или вентиляционные отверстия могут быть расположены в областях детали, которые впоследствии будут вырезаны. Если в конечной детали отверстие не требуется, его можно заткнуть различными способами при второстепенных операциях. Необходимость вентиляционных отверстий, а также их требуемый размер и расположение следует обсудить и уточнить во время детального проектирования детали.
В некоторых других случаях отверстия могут потребоваться в детали как элемент или функциональный элемент. Лучший способ создания таких отверстий должен быть запланирован в проекте. Есть несколько вариантов:
Отверстия можно вырезать в детали вручную или на машине во время вторичных операций.
Точному размещению отверстий, просверленных после формования, можно способствовать путем включения небольшой ямочки на поверхность формы. Эта отметка будет перенесена на формованную деталь в качестве установочной позиции.
Показать исходную иллюстрацию на английскомРисунок 30: Отверстия в деталях
На деталях, полученных ротационным формованием, могут быть предусмотрены глухие отверстия, где отверстие выступает внутрь детали, как показано на фиг. Рис. 30 (А).. Глухие отверстия обеспечивают фиксированные места для установки вставок или компонентов, установленных после обработки. Фиксированный или выдвижной стержень позволит получить глухое отверстие одинакового размера по глубине и ширине. Следует уделить внимание глубине и форме штыря сердечника, чтобы он проходил через лужу порошкообразного пластика и позволял пластику накапливаться на нем.
Обращенные наружу выступы, такие как тип, показанный на Рис. 30 (В). должен иметь достаточный размер, чтобы пластик мог стекать в полость. Высверливание выступа после формования может обеспечить достаточный размер для прохождения жидкости или фитингов.
Выступающие наружу сквозные отверстия или выступы типа, показанного на фиг. Рис. 30 (С). Может быть изготовлен путем перепроектирования выступа и отрезания кончика после формования. Внутренние диаметры этих отверстий не могут контролироваться так же, как показано на рис. Рис. 28 (А)., поскольку они имеют произвольную форму, а не формуются поверх штыря сердечника. Поэтому может потребоваться высверливание керна. Рекомендуется, чтобы наружный диаметр отверстия этого типа был как минимум в шесть раз больше номинальной толщины стенки. Однако можно формовать и небольшие бобышки, при условии, что диаметр бобышки больше, чем длина бобышки.
Сквозные отверстия типа, показанного на Рис. 30 (D). Может быть изготовлен с использованием вентиляционной трубки или путем установки длинного стержня в форму. Эти штифты обычно изготавливаются из материала с низкой теплопроводностью, например некоторых металлов, ПТФЭ («Тефлон») или высокотемпературного силикона. Любой стержень, скорее всего, будет частично покрыт пластиком во время формования, и пластик будет иметь тенденцию прилипать к нему. В этих случаях произойдет некоторое расширение отверстия внутрь за пределы номинальной стенки детали. Должное внимание следует уделить покрытию штифтов с металлическим сердечником подходящим антиадгезионным покрытием; это может быть постоянным или полупостоянным.
Показать исходную иллюстрацию на английскомРисунок 31: Большие отверстия в деталях
Большие отверстия в стене, как показано на Рис. 31.Могут быть изготовлены аналогичным способом. В этих случаях участок полости, имеющий ту же форму, что и желаемое отверстие, проектируется таким образом, чтобы на внутренней стенке полости было недостаточно тепла для прилипания к ней пластика. Небольшое количество пластика обычно проникает в отверстие на небольшое расстояние, и после формования его необходимо обрезать. Отверстие такого типа также показано на Рис. 30 (Е)..
Многие из обсуждавшихся выше отверстий ориентированы перпендикулярно линии разъема формы. Аналогичные методы можно использовать для создания отверстий, ось которых параллельна линии разъема формы. Однако отверстия в этих местах представляют собой поднутрения, как видно на рисунке. Рис. 30 (F).. Такие отверстия с поднутрениями требуют наличия секций формы бокового действия или съемных вставок. По возможности следует избегать отверстий в этих местах, поскольку они увеличивают стоимость формы, а также усложняют операции по извлечению из формы.
Другой подход к изготовлению больших отверстий в деталях, полученных ротационным формованием, заключается в формовании двух отдельных деталей как одной детали, а затем разрезании их после формования для получения двух отдельных изделий. Рис. 32. показан пример этого: корпус и крышка контейнера для мусора были отлиты как одна деталь, а затем разделены путем резки. Корпуса приборов были изготовлены путем разрезания детали на две части для одновременного изготовления верхней и нижней частей.
При ротационном формовании термин «поднутрение» относится к любому выступающему внутрь или наружу участку, который параллелен линии разъема формы. Такая особенность любого размера потребует деформации детали, чтобы высвободить ее из формы. В этом отношении полезна усадка полиэтилена, а также относительная гибкость материала при типичных температурах извлечения из формы.
Показать исходную иллюстрацию на английскомРисунок 33: Поднутрения
Трудно быть точным в отношении конструкции поднутрений для деталей, полученных ротационным формованием, поскольку обстоятельства сильно различаются. Каждый тип поднутрения потребует разного набора соображений (Рис. 33.):
Глубокого поднутрения «А» лучше всего можно было избежать, расположив линию разъема формы, как показано как «W-W».
Поднутрение «B», вероятно, допускает извлечение из формы, если полимер способен достаточно деформироваться с учётом глубины поднутрения. Извлечение облегчается, если геометрия изделия позволяет стенкам «B» деформироваться внутрь.
Поднутрение «C» трудно или невозможно извлечь из полости формы при изготовлении полиэтиленового изделия: положение стенки «C» усиливает этот участок и препятствует его деформации внутрь. Может потребоваться отдельная съёмная часть формы.
Поднутрение «D» аналогично «C». Возможность извлечения зависит от гибкости пластика, величины усадки, глубины и формы поднутрения, а также его расположения относительно двух усиливающих стенок «D».
Во многих случаях легкость извлечения из формы будет улучшена за счет использования антиадгезива для формы с более высоким скольжением на пораженном участке формы.
Хотя простая форма, состоящая из двух частей, обычно является самым дешевым вариантом, использование съемных секций может решить многие проблемы с поднутрениями.
Разработчику деталей, полученных ротационным формованием, будет разумно полностью осознавать известные характеристики усадки пластиковых материалов, особенно полиэтилена. Как обсуждалось в предыдущем разделе, на скорость усадки может влиять сочетание различных факторов, поэтому достижение точности размеров, вероятно, будет сложной задачей. Хотя возможно обеспечить жесткие допуски для нескольких конкретных размеров детали, обычно невозможно одновременно обеспечить жесткие допуски для множества размеров детали.
Полноразмерная точность при изготовлении форм может быть проблемой, в зависимости от типа метода изготовления. Хотя формы с ЧПУ могут быть изготовлены с очень жесткими допусками, формы из литого алюминия будут подвержены большим отклонениям в размерах, а изготовленные формы, как правило, будут иметь наименьшую точность.
В общем, мелкие детали будет легче выдерживать допуски, чем большие, а тонкостенные детали будет легче, чем толстостенные детали.
Рисунок 34: Допуски
Внешние размеры детали, полученной ротационным формованием (Рис. 34. Позиции A, B, C и F.) будет свободно отрываться от внутренней поверхности формы, когда пластик сжимается во время охлаждения; они имеют свободную форму. В связи с этим их поведение может быть трудно контролировать. Внутренние части (Пункты D и E) будет сжиматься до полости и, следовательно, им будет легче управлять.
Характеристики усадки материалов ротационного формования могут варьироваться от партии к партии, от марки базовой смолы к марке и от варианта цвета. Использование переработанных фракций или некондиционного материала еще больше увеличит вероятность изменчивости.
Что касается допусков детали, хорошо контролируемый и контролируемый способ формования поможет минимизировать переменные процесса. Другой полезной технологией изготовления будет использование усадочных приспособлений и пост-формование.
Постоянство процесса включает в себя регулярное техническое обслуживание формы, чтобы гарантировать, что на поведение линий разъема не влияют налипания материала или общий износ.
На эффект усадки может влиять качество разделительной поверхности полости формы. Помимо хорошего ухода за формой, на это может влиять используемый метод отделения формы. Постоянное покрытие (например, тефлон), нанесенное на форму, в принципе должно обеспечивать консистенцию при условии, что оно поддерживается в хорошем состоянии и не разрушается в результате неправильного использования. Если используются полупостоянные антиадгезивы для форм, то будут полезны регулярный график нанесения и стандартизированные методы нанесения.
Рекомендуемые допуски для полиэтиленовых ротационных материалов показаны ниже (размеры: дюймы/дюймы):
Показать исходную иллюстрацию на английскомРисунок 35: Профили резьбы
Внутреннюю и внешнюю резьбу обычно формуют в пластиковых деталях, полученных ротационным формованием. Хотя формовано множество различных типов резьб, для деталей, формованных методом ротационного формования, предпочтительны грубые формы резьбы типа Acme или модифицированного контрфорса с толстым профилем. Профили резьбы, успешно изготовленные ротационным формованием, показаны на рис. Рис. 35..
Резьбу с острым профилем (такую как американский стандарт или коническая труба) трудно изготовить без перекрытия кончиков полостей резьбы. Это может привести к недостаточному заполнению этих территорий; Для улучшения четкости резьбы можно использовать специальные покрытия для нарастания полимера и усилители текучести формы.
Если необходима резьба с острым профилем, следует рассмотреть её механическую обработку после формования. Другой вариант — установка фитинга с требуемой резьбой методом сварки трением при вращении при финишной обработке. Мелкую резьбу с малым шагом, которую трудно полностью сформовать, лучше выполнять в закладной металлической детали.
Литые металлические вставки могут быть встроены в пластиковые детали во время цикла ротационного формования. Вставка временно устанавливается внутри полости формы, форма заполняется и закрывается, и цикл запускается. Когда пластиковый порошок плавится, он герметизирует вставку в стенку детали.
Важно отметить, что для стандартных металлических вставок в полиэтиленовых деталях не будет химической связи между металлом и пластиком. Связь будет чисто механической в результате инкапсуляции.
Вставки можно удерживать на месте с помощью болта, проходящего через стенку формы. Также доступен ряд запатентованных механических креплений, а стальные вставки удерживаются на месте с помощью внешних магнитов.
Доступны различные закладные детали: шестигранные, круглые с накаткой, квадратные, соединительные крепёжные элементы, Т-образные гайки, вставки T-serts, Geoserts и специальные исполнения. При выборе следует учитывать нагрузки при эксплуатации, в том числе статический и динамический крутящий момент, растяжение, вращательный и осевой момент, отрыв, вибрацию и температурные условия.
Рисунок 36: Закладные детали для ротационного формования
Условия окружающей среды и эксплуатации будут диктовать выбор материала, из которого изготовлена вставка. В идеале материалы вставки должны быть способны быстро поглощать технологическое тепло; это приведет к плавлению и скоплению пластика вокруг вставки. Предпочтительные конструкции вставок предусматривают поднутрения, выступы или даже внешние сетчатые компоненты, которые способствуют надежной герметизации пластиком (см. рис. 36).
Фитинги из армированного волокном нейлона (отлитые под давлением) использовались в резервуарах под давлением для обеспечения прочного резьбового отверстия. Полиэтиленовый порошок плавится при температуре, которая значительно ниже температуры плавления фитинга, и герметизирует его.
Многие вставки имеют внутреннюю резьбу. Распространенные резьбы: SAE, метрическая, NPT, SAE и BSPP. Также часто изготавливают втулки и втулки без резьбы, которые действуют как проходные отверстия или ограничители сжатия.
Следует проявлять осторожность при выборе размера, формы и расположения вставок. По мере того как пластик охлаждается и сжимается, он плотно прижимается к вставкам, которые обычно имеют более низкий коэффициент теплового расширения. Это может создать достаточные внутренние напряжения, способствующие растрескиванию пластика вокруг вставки. Большие вставки в этом отношении, как правило, доставляют больше хлопот, чем маленькие. Вставки с острыми краями также могут способствовать растрескиванию под напряжением.
Когда требуется более одной вставки, расстояние между ними должно быть как можно меньшим. Значительная усадка пластика между широко расположенными вставками может вызвать высокое напряжение на границе между вставкой и пластиком, что приведет к некоторому расслоению. Это условие также может привести к трудностям при извлечении готовой детали из полости. Кольца и полосы с несколькими вставками могут обеспечить постоянство размеров, сопротивляясь напряжениям, вызванным пластической усадкой. Другой вариант — прервать цикл охлаждения после затвердевания пластика (для полиэтилена около 240°F), ослабить крепления вставки и затем продолжить охлаждение до температуры извлечения детали из формы (обычно 190°F или ниже).
Одним из преимуществ ротационного формования является то, что это процесс низкого давления; это помогает предотвратить возникновение высоких сил, которые деформируют или ломают вставки (это может быть проблемой при изготовлении деталей, отлитых под давлением или прессованием).
В некоторых случаях использовались компоненты, изготовленные из пластмасс (включая полиэтилен). Например, перегородки, вырезанные из экструдированного листа высокой плотности, удерживались внутри формы до начала процесса. Во время приготовления пластиковый порошок плавится и прилипает к листу, образуя прочное сварное соединение. Это требует высокой степени контроля процесса и использования для листа марки полиэтилена с немного более высокой температурой плавления, чем у порошкового материала.
Финишная обработка, декорирование и другие операции после формования
Финишная обработка, декорирование и другие операции после формования
Некоторые пластиковые детали, отлитые методом ротационного формования, готовы к использованию, как только они выходят из формы. В основном это будут детали промышленного типа для относительно нетребовательных применений и рынков. Это может быть особым преимуществом ротационного формования по сравнению с другими процессами (например, термоформованием и экструзионно-выдувным формованием), которые неизменно требуют обрезки после формования.
Более сложные детали, полученные ротационным формованием, потребуют выполнения определенного типа отделочной операции, чтобы сделать их пригодными для продажи.
Обрезка и резка
Для некоторых средних/крупных промышленных деталей единственная дополнительная работа, которая может потребоваться, — это обрезка избыточного «заусенца» на линиях разъема или границах формы. Если линии разъема формы хорошо подогнаны и поддерживаются в надлежащем состоянии, это может быть простой ручной операцией с использованием подходящего ножа или скребка. Вполне возможно, что такие минимальные процедуры будут выполняться операторами станков в рамках общего цикла формования.
Рисунок 37: Обрезка деталей роботом
Более сложные детали, особенно те, к которым предъявляются эстетические требования, могут потребовать выполнения значительных операций отделки. Обычно они проводятся вне производственного цикла, возможно, силами специалистов. Также наблюдается растущая тенденция к выполнению сложных процедур резки с помощью специализированных машин. На ротоформовочных машинах используются программируемые роботы и многоосные фрезерные станки. В некоторых случаях это может позволить производить сложные готовые детали, выходящие за рамки практических и коммерческих возможностей ручных операций. Автоматизированная резка деталей может снизить процент брака (из-за неточных ручных операций), а также улучшить показатели безопасности (за счет исключения мелких порезов ножами и другими ручными инструментами с лезвиями). См. Рис. 37..
Рекомендуется собирать обрезки и вырезы для последующей переработки и переработки материала. Это невозможно для сшиваемого полиэтилена (XLPE) и может быть коммерчески нецелесообразно для специальных материалов, не содержащих полиэтилен.
Маркировка, этикетки и графика
Детали, требующие отслеживания партии, могут нуждаться в кодировании с помощью какой-либо формы маркировки после формования. Это может быть так же просто, как прикрепить стандартную самоклеящуюся этикетку к детали в заданном месте. Однако типичные материалы для ротационного формования (особенно полиэтилен) имеют тенденцию быть химически инертными, и это влияет на прочность и долговечность соединения детали с этикеткой.
Из соображений безопасности пользователя следует тщательно учитывать долгосрочную целостность маркировки деталей. Если предупреждающая этикетка отсоединится от продукта в течение его срока службы, гарантия на продукт и защита ответственности продавца могут быть нарушены.
Вышеприведенные комментарии также применимы к декоративным наклейкам, которые наносятся после формования. Стандартные клеевые системы, скорее всего, выйдут из строя в долгосрочной перспективе, хотя доступны некоторые специализированные клеевые системы, которые заявляют о более высоком сроке службы.
Если требуется действительно постоянная маркировка детали, полученной ротационным формованием, можно рассмотреть несколько вариантов.
Рисунок 38: Гравированная часть в форме
Выгравированные секции могут быть включены в форму (Рис. 38.), так что пластик формируется вокруг его элементов и рельефно воспроизводит любую содержащуюся в нем информацию. Это типичный метод включения маркетинговой информации, пластиковых классификационных треугольников или простых инструкций для пользователя/безопасности. Однако информация будет того же цвета, что и вся пластиковая деталь, поэтому маркировка не будет выделяться из окружения. Гравированные секции могут быть выполнены в виде съемных вставок формы, что позволяет вносить изменения. Примерами таких устройств являются «колеса с кодом даты», которые позволяют обеспечить элементарную отслеживаемость продукции.
Горячее тиснение — ещё один способ нанесения стойкой маркировки после формования. Нагретый штамп кратковременно прижимают к поверхности изделия, затем убирают. Пластик локально плавится и деформируется, образуя зеркальный рельеф штампа. Такая маркировка также слабо выделяется на окружающей поверхности. Разновидность этого способа — горячее тиснение фольгой: между штампом и пластиковой основой помещают металлическую фольгу, которая делает маркировку заметнее.
Существуют специальные составы чернил, которые можно наносить на поверхность формы во время загрузки порции свежего материала. Поскольку материал плавится во время ротационного формования, чернила впитываются в пластиковую поверхность; обычно в состав чернил входят ингредиенты, совместимые с пластиковой подложкой, например полиэтиленовый воск. Краски можно наносить различными способами, например, кистью, трафаретной печатью или валиком с использованием временного трафарета. Все эти методы эффективны для относительно простой одноцветной маркировки.
Рисунок 39: Применение графики
Для более сложной перманентной маркировки, особенно многоцветных эффектов, можно применять графику (Рис. 39.), используя различные запатентованные системы. Опять же, чернила в рецептуре должны быть совместимы с используемой пластиковой подложкой.
Графику можно наносить на поверхность формы перед формованием («внутриформенная графика») или на готовое изделие («графика после формования»). Оба способа обеспечивают стойкую маркировку, но внутриформенная графика обычно лучше сопротивляется износу. При ротационном формовании она сплавляется с расплавляющейся полимерной основой. Графику, нанесённую после формования, переносят на изделие и закрепляют кратковременным нагревом горячим воздухом или пламенем.
Такая графика обычно создается с помощью специального метода трафаретной печати, при котором тонкий слой краски наносится на антиадгезионную пленку или бумагу. Затем изображение правильно позиционируется и наносится либо на поверхность формы, либо на поверхность детали путем истирания задней части разделительной поверхности. В некоторых системах перед переносом необходимо нанести аэрозольный клей.
Уплотнения, колпачки и затворы
Отверстия в деталях могут быть закрыты съемными или постоянными колпачками или заглушками.
Съемные затворы часто представляют собой компоненты, полученные литьем под давлением, которые сопрягаются с залитой винтовой резьбой на детали, полученной ротационным формованием.
Рисунок 40: Приварка фитинга сваркой трением при вращении
Постоянную заглушку можно герметично установить с натягом. Более надёжный способ — фитинг для сварки трением при вращении, изготовленный литьём под давлением из совместимого пластика, например полиэтиленовый фитинг для полиэтиленового изделия. Фитинг закрепляют в ручном фрезере с помощью специального приспособления и плотно прижимают к нужному месту на изделии. Затем включают фрезер, и фитинг вращается с высокой скоростью. Трение разогревает и расплавляет обе контактирующие поверхности. Через короткое время вращение прекращают; при охлаждении и затвердевании пластика поверхности соединяются. См. Рис. 40..
Соединение деталей
Отдельные детали, полученные ротационным формованием, можно прикреплять друг к другу после формования различными способами.
Могут быть использованы стандартные механические методы, такие как клепка, завинчивание или болтовое соединение. Литые металлические вставки могут обеспечить дополнительную безопасность, хотя их необходимо затягивать с контролируемым моментом, чтобы предотвратить выдергивание.
Альтернативой закладным деталям служат элементы, устанавливаемые после формования. Типичные способы установки — запрессовка, ввинчивание и двухкомпонентные проходные фитинги. Распространённые элементы: резьбовые вставки, гильзы, втулки, штифты, оси и ручки.
Рисунок 41: Сварка пластмасс
Для соединения деталей вместе можно использовать методы сварки (Рис. 41.). Поверхности деталей подготавливаются аналогично сварке металла, физически соединяются, а затем соединяются с помощью нагретого пластикового сварочного стержня. Стержень можно нагреть концентрированным горячим воздухом, обдуваемым как поверхностями детали, так и стержнем, так что все поверхности плавятся и сплавляются вместе. В некоторых сварочных машинах стержень подвергается термоплавкой экструзии на нагретые поверхности детали. Для разработки эффективной техники ручной сварки может потребоваться значительная подготовка операторов. В некоторых случаях детали, полученные ротационным формованием, свариваются на автоматизированных машинах.
Сварочные аппараты горячим воздухом также могут использоваться, в ограниченных случаях, для ремонта незначительных дефектов в деталях, таких как дыры или последствия образования порошковых мостиков. Хотя в некоторых случаях это может оказаться необходимой мерой, очевидно, что лучше выявить и устранить причину дефектов детали, чтобы они не возникали.
Компоненты, устанавливаемые после формования
Одним из больших преимуществ ротационного формования является универсальность конструкции, которую оно позволяет приспособить к различным компонентам сборки после формования. Вставки, втулки, сердечники, выемки и сложные формы могут обеспечить удобные точки крепления, позволяющие превратить отлитую деталь в полнофункциональную сборку. Одним из примеров является формованный резервуар, оснащенный креплениями для двигателя, насоса и шнека, сливными и заливными отверстиями, смотровыми окнами и индикаторами уровня заполнения. Другими примерами являются ящики для льда, холодильники, ящики для рыбы и резервуары для химикатов, которые могут быть спроектированы для установки шарнирных и осевых штифтов, прокладок и уплотнений крышек, а также сливных отверстий. Проектировщик детали должен учитывать форму, посадку и функцию готовой детали.
Заполнение пеноматериалом
Рисунок 42: Инъекция пенополиуретана после формования
Некоторые двустенные изделия после формования заполняют пеноматериалом для улучшения определённых эксплуатационных характеристик.
Инъекция пенополиуретана (ПУ) улучшает теплоизоляционные характеристики и часто используется в охладителях для напитков и контейнерах для пищевых продуктов (Рис. 42.). Пенополиуретан также можно применять для улучшения характеристик передачи звука (например, в больших корпусах громкоговорителей). Инъекция пенополиуретана использовалась для обеспечения дополнительной общей жесткости, хотя ее возможности для этого ограничены.
Заполнение пеноматериалом после формования часто применяют для изделий, которым требуется плавучесть. Для изделий, работающих на поверхности воды, используют пенополиуретан или, чаще, предварительно вспененные полистирольные микросферы, сплавляемые паром. Глубоководные плавучие устройства должны лучше сопротивляться сжатию под давлением воды. Их обычно заполняют так называемыми синтактными пеноматериалами — эпоксидной матрицей со стеклянными микросферами.
Инертные химические характеристики полиэтилена означают, что при нормальных условиях пенопласт после формования будет быстро отслаиваться от внутренней поверхности детали. Это можно несколько смягчить, усложнив конструкцию детали, например, добавив дополнительные ребра, выступы или углы. Расслоение обычно представляет меньшую проблему для мелких деталей, чем для крупных; в крупных деталях с плоскими поверхностями такое расслоение может серьезно повлиять на эксплуатационные характеристики изделия. Хотя для устранения этой проблемы были предложены различные способы, на момент написания статьи не существовало простых стандартных методов.
Повышение качества поверхности
На качество поверхности пластиковых поверхностей, полученных ротационным формованием, будет влиять качество внутренней поверхности поверхности инструмента. С помощью полиэтилена можно добиться относительно высокого глянца поверхности при условии, что поверхность инструмента хорошо отполирована. Дополнительный блеск поверхности иногда создается путем шлифовки и полировки детали или путем кратковременного воздействия открытого огня на поверхность детали («пламенение»).
Многие пластмассовые материалы, используемые при ротационном формовании, являются относительно мягкими и легко царапаются. Хотя для утилитарных применений это не проблема, царапины на поверхности могут легко испортить эстетическую привлекательность. Текстуры часто намеренно наносятся на внутреннюю поверхность инструментов; формованная деталь будет повторять эту текстуру, и последующие царапины на поверхности детали могут быть скрыты от случайного осмотра. Текстуры также часто применяются к некоторым областям просто для создания большего визуального интереса.
Компенсация усадки материала
Рисунок 43: Усадочное приспособление
Полукристаллические полимеры имеют тенденцию к усадке при переходе из расплавленного состояния в твердое во время охлаждения. В случае полиэтилена эта склонность хорошо известна и может быть значительной (линейная усадка до 4%). Хотя эту усадку можно компенсировать в приложениях с низкими допусками, в других случаях ее, возможно, придется контролировать. Как правило, высокие допуски не могут поддерживаться во всех областях одновременно, поэтому важно, чтобы критические области допусков были определены в процессе проектирования. Ротоформовщики используют различные методы для поддержания критических допусков, но наиболее распространенным методом является использование усадочных приспособлений. В такие приспособления детали вставляются желательно сразу после извлечения из формы, пока они еще горячие. Затем к критическим областям применяются ограничения, чтобы уменьшить усадку; такие ограничения могут быть чисто механическими или могут быть достигнуты путем подачи на деталь сжатого воздуха. См. Рис. 43..
Испытания эксплуатационных характеристик
Готовые детали иногда подвергаются немедленному тестированию рабочих характеристик после завершения всех других необходимых операций после формования. Типичным примером таких процедур является проверка герметичности цистерн и контейнеров. Требования и методы для таких процедур должны быть разработаны на стадии проектирования. Ключевым решением будет вопрос о том, необходимо ли тестировать каждую произведенную деталь или случайно выбранные детали.
Упаковка и транспортировка детали
Многие детали, полученные ротационным формованием, можно транспортировать с использованием стандартных типов упаковки, например, в коробках или на поддонах. Возможно, даже можно будет отправлять отдельные наборы мелких деталей, используя коробки Gaylord, в которых пластиковый порошок подается в ротационно-формовочную машину.
Очень крупные детали можно загружать непосредственно в грузовики с минимумом другой упаковки.
Готовые детали значительной сложности или высокой стоимости могут потребовать специальной упаковки для безопасной и эффективной транспортировки.
Детали, полученные ротационным формованием, склонны к образованию значительного статического заряда во время самого процесса формования. Сочетание использования материала с высокими изолирующими свойствами (например, полиэтилена) в мелкодисперсной форме продукта (порошка), постоянного перемещения материала (внутри формы на начальных этапах приготовления) и жарких, сухих условий окружающей среды может привести к созданию локализованных статических зарядов на поверхности готовой детали. Такая статически заряженная деталь, извлеченная из формы, может быстро притянуть к себе значительное количество грязи и пыли из непосредственного окружения. В обстоятельствах, когда детали должны оставаться в первозданном виде в упаковке, может возникнуть необходимость немедленно поместить извлеченные из формы детали в защитные пакеты, чтобы предотвратить непроизвольное заражение.
Относительная мягкость полиэтилена означает, что его можно легко поцарапать даже при незначительном неправильном обращении. Контролируемые процедуры обращения и правильно спроектированная упаковка смягчат эти последствия.
Во всех случаях разумно включить план упаковки в стадию проектирования продукта, а не оставлять это второстепенным вопросом.
Разработка изделий и оснастки с применением цифровых методов
Разработка изделий и оснастки с применением цифровых методов
Хотя многие простые детали, полученные ротационным формованием, все еще проектируются традиционными способами, для разработки конструкций изделий, полученных ротационным формованием, стало общепринятым использование цифровых методов.
Программное обеспечение для трёхмерного автоматизированного проектирования (3D CAD) широко доступно и обычно используется для создания, изменения и оптимизации конструкции изделия. Применение CAD даёт следующие преимущества:
После того как проект создан в САПР, просмотр и модификация могут проводиться легче и быстрее. Можно протестировать различные варианты дизайна. Изменения в дизайн можно вносить эффективно, а использование цветопередачи помогает нетехническому персоналу полностью понять дизайн.
Можно создать несколько видов и разрезов продукта, что позволяет осуществлять проверку формы, соответствия и функциональности.
Программное обеспечение CAD позволит выполнять соответствующие расчеты быстро и легко. Например, можно точно оценить физические свойства готовой детали, такие как масса загрузки; это позволяет более точно рассчитать стоимость продукта на ранней стадии процесса проектирования. Можно рассчитать объем полученной полости формы, чтобы обеспечить достаточно места для порошкообразного материала, необходимого для массы загрузки.
Детали конструкции могут быть быстро распространены среди заинтересованных сторон с помощью электронных средств.
Завершенные файлы данных САПР могут быть экспортированы для последующих операций. Это может включать в себя компьютерное проектирование/структурный анализ методом конечных элементов (FEA), а также автоматизированное производство (CAM).
FEA может быть дорогостоящим методом для правильного выполнения и требует определенного уровня навыков и опыта для получения реалистичных результатов. Многие конструкции деталей, полученных методом ротационного формования, созданные с помощью САПР, не подлежат углубленному анализу; использование FEA часто ограничивается более крупными деталями, которые, как известно, подвергаются значительным нагрузкам или перемещениям. Чтобы повысить эффективность вычислений, из подробного файла САПР часто удаляют некоторые подробные элементы перед его переносом в FEA, особенно если эти элементы не влияют на структурные характеристики детали.
Методы FEA могут быть применены к конструкциям изделий, полученных ротационным формованием, но рекомендуется проявлять осторожность при чрезмерном использовании результатов таких расчетов. Большинство деталей, полученных ротационным формованием, изготавливаются с использованием полукристаллических полимеров, таких как полиэтилен, которые не полностью соответствуют стандартным предположениям FEA, сделанным для таких материалов, как металлы. Обычно физические свойства полимера, такие как модуль упругости при изгибе, предел текучести и коэффициент Пуассона, будут учитываться в стандартных расчетах FEA. Это позволит рассчитать уровни напряжений и деформаций по всему изделию, чтобы гарантировать отсутствие областей чрезмерной концентрации напряжений или отклонений. Типичные выходные данные FEA позволяют визуализировать изделие с отображением напряжений и прогибов по его поверхности, часто в виде разноцветного дисплея для облегчения идентификации областей, которые выходят за пределы.
Следует отметить, что на свойства полимера будет существенно влиять рабочая температура; например, жесткость полиэтилена снижается прибл. 50% при повышении температуры окружающей среды с 70⁰F до 100⁰F. Эти эффекты могут не быть адекватно отражены в стандартных технических паспортах, предоставляемых производителями полимеров. Кроме того, может возникнуть необходимость учитывать долговременные свойства полимера, такие как его устойчивость к ползучести.
Обычно в проектные расчеты включают коэффициент запаса (FoS) для учета переменных как в характеристиках материала, так и в производственном процессе. Выбор подходящего FoS следует тщательно обдумать и обсудить с учетом предыдущего опыта и степени неопределенности используемых проектных параметров.
В контексте производства инструментов данные САПР могут использоваться для управления устройствами с числовым программным управлением (ЧПУ), которые изготавливают шаблоны и вставки (для литых инструментов), или для непосредственной механической обработки металлических заготовок. Необходимо проявлять осторожность при переносе данных от разработчиков продуктов к производителям инструментов. Одной из чрезвычайно важных областей для четкой коммуникации является то, как будет учитываться усадка материала, особенно в случае полиэтилена. В большинстве случаев разработчик изделия создает «чистую готовую форму», а изготовитель инструментов несет ответственность за учет усадки и других производственных проблем.
Файлы САПР можно использовать в качестве входных данных для управления 3D-принтерами для нескольких целей. Масштабные модели могут быть созданы в целях визуализации для изучения детальных аспектов использования/установки и проведения ограниченных физических испытаний. В принципе, 3D-принтеры также можно использовать для изготовления моделей для литья и даже компонентов оснастки. Производство прототипов продуктов с помощью 3D-печати для ротационного формования менее распространено, чем для других процессов формования, главным образом потому, что детали, полученные ротационным формованием, обычно имеют относительно большой размер.